
فهرست مطالب
- آشنایی با نقش چرخ دنده خورشیدی در سیستم های چرخ دنده سیاره ای
- انواع متداول سایش در چرخ دنده خورشیدی
- علل اصلی و عوامل تشدیدکننده سایش
- روش های تشخیص و ارزیابی میزان سایش
- راهکارهای پیشگیری از سایش در چرخ دنده خورشیدی
- گزینه های تعمیر و تعویض چرخ دنده خورشیدی
- نکات تخصصی برای افزایش طول عمر چرخ دنده خورشیدی
- سوالات متداول (FAQ)
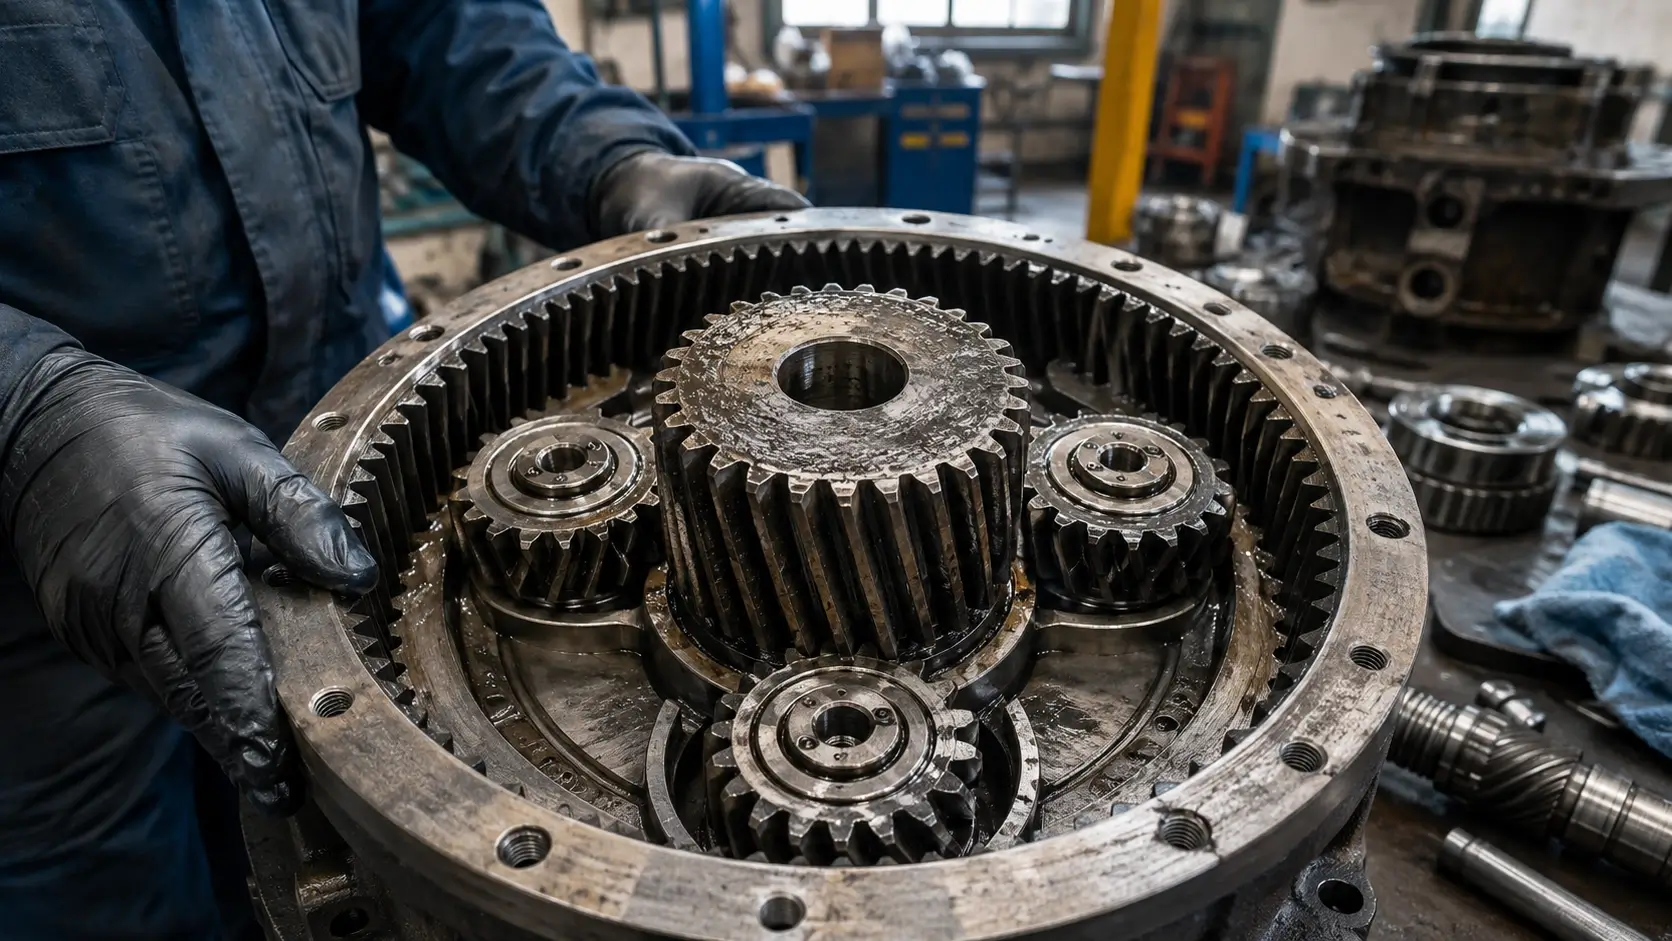
در سیستم های انتقال قدرت مدرن، چرخ دنده خورشیدی به عنوان قلب تپنده ی جعبه دنده های سیاره ای عمل می کند. این قطعه ی حیاتی که بخش مرکزی مکانیزم اپی سیکلیک را تشکیل می دهد، بارهای سنگین و تنش های تماسی بالایی را تحمل می کند. هرگونه سایش چرخ دنده خورشیدی تنها به خود این قطعه آسیب نمی رساند، بلکه کل عملکرد سیستم را تحت تأثیر قرار داده و می تواند به خرابی های زنجیره ای منجر شود. بنابراین، درک عمیق فرآیند سایش، از پیدایش تا گسترش، نه تنها یک ضرورت فنی، بلکه یک الزام اقتصادی برای افزایش قابلیت اطمینان تجهیزات است. در این نوشتار، بدون پرداختن به حاشیه، مستقیماً به سراغ ماهیت سایش، دلایل بروز آن، روش های شناسایی و در نهایت راهکارهای عملی برای مقابله با آن می رویم. برای خرید گیربکس خورشیدی با متخصصین ما تماس بگیرید.
| نوع سایش | مشخصه ظاهری | دلیل اصلی | عواقب | راهکار پیشگیری |
|---|---|---|---|---|
| خستگی تماسی (Pitting) | حفره های ریز و پوسته پوسته شدن سطح دنده در ناحیه ی گام | تنش های تماسی سیکلی فراتر از حد استقامت ماده | افزایش نویز، کاهش سطح تماس، شکست نهایی دنده | کنترل بار، بهبود سختی سطحی، روانکاری با ویسکوزیته بالا |
| سایش سایشی (Abrasive Wear) | خطوط و خراش های ریز موازی با جهت لغزش، مات شدگی سطح | ورود ذرات سخت خارجی به روانکار یا باقی ماندن آلودگی | تغییر پروفیل دنده، افزایش لقی، کاهش راندمان | فیلتراسیون روغن، شست وشوی اولیه، آب بندی مناسب |
| سایش چسبنده (Scuffing) | پارگی و جوش خوردگی های موضعی، سطح زبر و کشیده شده | گسیختگی فیلم روغن در دما و فشار بالا | افزایش اصطکاک، گرمای شدید، گیرپاژ احتمالی | روانکار با مواد افزودنی EP، خنک کاری مؤثر، کاهش زبری سطح |
| خستگی خمشی (Bending Fatigue) | ترک در ریشه ی دنده و شکست ناگهانی | تنش های خمشی تکراری بالاتر از حد تحمل | شکست کامل و ناگهانی دنده، توقف ناگهانی سیستم | طراحی با ضریب اطمینان مناسب، عملیات حرارتی بهینه، حذف تمرکز تنش |
آشنایی با نقش چرخ دنده خورشیدی در سیستم های چرخ دنده سیاره ای
پیش از آنکه به سراغ علل و انواع سایش برویم، شناخت دقیق جایگاه و نحوه ی عملکرد چرخ دنده ی خورشیدی ضروری است. این دنده ی مرکزی در یک چرخ دنده خورشیدی (یا مجموعه سیاره ای) با چندین چرخ دنده ی سیاره درگیر می شود که خود توسط بازوی حامل نگهداشته شده و با یک دنده ی حلقه ای در تعامل هستند. این آرایش فشرده، نسبت توان به وزن فوق العاده ای را فراهم می کند، اما بار را به طور هم زمان بین چندین نقطه تماس توزیع می کند. در نتیجه، هرگونه نقص در دندانه های خورشید، مستقیماً بر تمام سیاره ها و الگوی بارگذاری تأثیر می گذارد.
ساختار و عملکرد چرخ دنده خورشیدی
چرخ دنده ی خورشیدی معمولاً از جنس فولاد آلیاژی سخت کاری شده ساخته می شود و دندانه های آن با پروفیل اینولوت دقیق ماشین کاری می شوند. در حین کار، این دنده یا به عنوان ورودی (معمولاً در کاهنده ها) یا به عنوان خروجی عمل می کند. نسبت دنده در این سیستم تابعی از تعداد دندانه های خورشید و حلقه است و با ثابت سازی یکی از اعضا تغییر می کند. نکته ی کلیدی این است که با وجود اشتراک بار بین سیاره ها، دنده ی خورشیدی به دلیل قطر کمتر و تماس دائم با هر سیاره، چرخه های بارگذاری بسیار بیشتری را متحمل می شود. این یعنی فرکانس اعمال تنش روی هر دندانه ی آن بسیار بالاست و همین امر آن را مستعد خستگی تماسی می کند.
برای درک بهتر، یک سیستم با سه چرخ دنده ی سیاره را تصور کنید که خورشید ۲۰ دندانه دارد. در هر دور چرخش حامل، هر دندانه ی خورشید با هر سه سیاره به ترتیب درگیر می شود. این درگیری های متوالی به سرعت آستانه ی استقامت ماده را به چالش می کشند. به همین دلیل، تحلیل تنش دنده خورشیدی معمولاً بر اساس معیارهای خستگی تماسی و خمشی طبق استانداردهایی مانند ISO 6336 صورت می گیرد. دقت در ساخت و مونتاژ نیز به مراتب حساستر از یک دنده ی ساده است، زیرا ناهم راستایی اندک به توزیع نابرابر بار و سایش زودهنگام منجر می شود.
انواع بارهای اعمالی بر چرخ دنده خورشیدی
دنده ی خورشیدی با طیفی از بارهای استاتیکی و دینامیکی روبه روست. بار اسمی که از گشتاور ورودی ناشی می شود، به تنش های هرتزین در سطح تماس و تنش های خمشی در ریشه ی دنده تبدیل می شود. اما فراتر از آن، بارهای ضربه ای ناشی از راه اندازی یا توقف ناگهانی، و نیز بارهای ارتعاشی ناشی از خطاهای انتقال (Transmission Error) می توانند پیک های لحظه ای چندین برابر بار اسمی ایجاد کنند. این بارهای ضربه ای به ویژه در کاربردهایی مانند بالابرهای معدن یا گیربکس های توربین باد که جریان باد متغیر است، بسیار مخرب ظاهر می شوند.
همچنین، نیروهای شعاعی و محوری در اثر واکنش های تکیه گاهی و عدم تقارن سیاره ها به خورشید وارد می شود. این نیروهای مزاحم اگر در طراحی لحاظ نشوند، باعث خمش محور یا بدنه ی دنده شده و الگوی تماس را از حالت ایده آل خارج می کنند. تماس دنده در این شرایط به جای گستردگی کامل روی سطح دندانه، به لبه ها متمرکز می شود و شدت سایش موضعی را چندین برابر می کند. بنابراین، شناخت بارهای واقعی و نه فقط بار نامی، گام نخست برای پیش بینی عمر چرخ دنده خورشیدی و تحلیل علل سایش چرخ دنده خورشیدی در گیربکس است.
انواع متداول سایش در چرخ دنده خورشیدی
مشاهده ی الگوی سایش روی دندانه ها مانند خواندن تاریخچه ی کاری یک قطعه است و اطلاعات ارزشمندی درباره ی شرایط روانکاری، بارگذاری و مونتاژ ارائه می دهد. سایش در چرخ دنده ی خورشیدی به ندرت تک عاملی است؛ معمولاً ترکیبی از مکانیزم ها به صورت هم افزا عمل می کنند. با این حال، برای تحلیل ریشه ای خرابی، دسته بندی آن ها به چهار نوع اصلی که در ادامه می آید، استانداردی پذیرفته شده در میان مهندسان نگهداری و تعمیرات و مطابق با طبقه بندی American Gear Manufacturers Association (AGMA) است.
سایش خستگی تماسی (Pitting)
سایش پیتینگ یا حفره دار شدن، شایع ترین نوع خرابی در دنده های سخت کاری شده است. این پدیده زمانی رخ می دهد که تنش های تماسی متناوب از حد دوام ماده فراتر رفته و ریزترک هایی در زیر سطح ایجاد کنند. این ترک ها با نفوذ روانکار تحت فشار هیدرولیکی رشد کرده و در نهایت تکه های ریز فلز از سطح جدا می شوند. پیتینگ اغلب خود را به صورت حفره های کوچک در اطراف خط گام نشان می دهد، جایی که حرکت غلتشی غالب و لغزش حداقل است. طبق منبع: ISO 6336-2، پیتینگ اولیه (Initial Pitting) ممکن است با کارکردن قطعه متوقف شود، اما پیتینگ پیش رونده (Progressive) به سرعت سطح تماس را تخریب کرده و به خرابی کامل می انجامد.
عوامل تشدیدکننده شامل بار زیاد، ویسکوزیته ناکافی روغن، و کیفیت سطحی نامناسب است. یک دنده ی خورشیدی که تحت خستگی تماسی پیش رونده قرار گرفته باشد، با افزایش ارتعاش و صدای زوزه مانند خود را آشکار می کند. کنترل آن مستلزم پایش مستمر پروفیل دنده و مقایسه با تلرانس های اولیه است. اگر پیتینگ بیش از ۵ درصد سطح مؤثر دندانه را فرا گیرد، تعویض قطعه از نظر فنی ضروری تشخیص داده می شود تا از آسیب به سیاره ها و یاتاقان ها جلوگیری شود.
سایش سایشی (Abrasive Wear)
سایش سایشی نتیجه ی مستقیم حضور ذرات سخت خارجی در محیط روانکاری است. این ذرات می توانند از بیرون (گردوغبار، ماسه ی ریخته گری) وارد شوند، یا از داخل سیستم (براده های ناشی از خستگی یا شکست زوده حال) تولید شوند. در چرخ دنده ی خورشیدی، سایش سایشی ابتدا به صورت خطوط ریز موازی و سپس به صورت ساییدگی عمومی سطح ظاهر می شود. نکته ی حساس این است که این سایش، پروفیل اینولوت دندانه را تخریب می کند و خطای انتقال را افزایش می دهد، که خود منبع ارتعاش و نویز جدید می شود.
برای جلوگیری از این نوع سایش، سیستم فیلتراسیون روغن باید ذرات بزرگتر از ۱۰ میکرون را حذف کند. همچنین، تعویض روغن و شست وشوی محفظه پس از تعمیرات اساسی برای زدودن آلودگی های باقی مانده الزامی است. آنالیز روغن با اندازه گیری شاخص تمیزی (ISO Cleanliness Code) بهترین ابزار برای پایش این آلودگی است؛ افزایش ناگهانی ذرات سیلیسیوم یا آهن در گزارش ها، هشدار اولیه ای برای سایش سایشی فعال در سیستم است.
سایش چسبنده (Scuffing/Adhesive Wear)
در شرایطی که فیلم روانکار بین سطوح دندانه ها از بین برود، قله های ناهمواری های سطحی به هم جوش خورده و سپس با حرکت نسبی، پاره می شوند. این مکانیزم که به سایش اسکافینگ معروف است، در دنده های خورشیدی با سرعت بالا و بار سنگین بسیار محتمل است. ظاهر آن به صورت خطوط کشیدگی، تغییر رنگ ناشی از حرارت بالا و گاهی انتقال ماده از یک دندانه به دندانه ی مقابل است. این نوع سایش فاجعه بار است، زیرا به سرعت گرمای زیادی تولید کرده و می تواند کل مجموعه را از کار بیندازد.
پیشگیری از اسکافینگ نیازمند طراحی دقیق روانکاری بر اساس پارامتر “دمای بحرانی اسکافینگ” است. افزودنی های فشار بالا (EP) در روغن دنده با واکنش شیمیایی روی سطح، لایه ای محافظ تشکیل می دهند که از جوش سرد جلوگیری می کند. همچنین کنترل دمای روغن در ورودی و اطمینان از جریان کافی آن روی مش های دنده، حیاتی است. استاندارد AGMA 925 معیارهایی برای ارزیابی خطر اسکافینگ بر اساس هندسه و شرایط کاری ارائه می دهد.
سایش خستگی خمشی (Bending Fatigue)
برخلاف سه نوع قبلی که عمدتاً سطح دندانه را تخریب می کردند، خستگی خمشی یک شکست حجمی است که از ریشه ی دنده آغاز می شود. تنش های خمشی مکرر، به ویژه اگر همراه با شعاع ریشه ی نامناسب یا وجود ناخالصی های متالورژیکی باشد، ترک های ریزی ایجاد می کنند که به تدریج در مقطع دنده پیشروی می نمایند. شکست دنده در این حالت ناگهانی و بدون هشدار است و می تواند موجب خرد شدن سیاره ها و محفظه ی جعبه دنده گردد.
برای افزایش عمر خستگی، انتخاب ماده با تمیزی بالا (مانند فولادهای ESR) و اعمال عملیات حرارتی مثل کربوره کردن یا نیتریده کردن با کنترل تنش های پسماند فشاری در ریشه الزامی است. همچنین، بارگذاری بیش از حد و شوک های مکرر، بزرگترین قاتلان استقامت خمشی هستند. در تحلیل شکست، اگر سطح مقطع شکست دارای خطوط ساحلی (Beach Marks) واضح باشد، نشان دهنده ی پیشروی تدریجی ترک خستگی و سپس شکست نهایی است.
علل اصلی و عوامل تشدیدکننده سایش
شناسایی علل ریشه ای سایش، کلید حل پایدار مشکل است. در بسیاری از بازرسی ها، دنده ی خورشیدی معیوب تعویض می شود اما بدون رفع علت، خرابی دوباره تکرار می گردد. این عوامل ریشه ای به چهار دسته ی روانکاری، بارگذاری، مونتاژ و مواد تقسیم می شوند که هر یک به تنهایی یا در ترکیب با یکدیگر، سرعت سایش دنده را چند برابر می کنند.
مشکلات روانکاری (غلظت، آلودگی، دما)
روانکار نامناسب شایع ترین علت خرابی است. استفاده از روغنی با VI (شاخص ویسکوزیته) پایین، در دماهای بالا قوام خود را از دست داده و توانایی جدا نگه داشتن سطوح را ندارد. همچنین، آلودگی روغن به آب یا ذرات جامد به ترتیب باعث زنگ زدگی و سایش سه جسمی می شود. یک قطره آب می تواند عمر خستگی یاتاقان و دنده را تا ۷۰٪ کاهش دهد. دمای عملکرد نیز اگر از حد مجاز تجاوز کند، به تخریب حرارتی روغن و تشکیل لجن منجر شده و خاصیت روانکاری به شدت افت می کند.
پایش مستمر وضعیت روغن شامل اندازه گیری ویسکوزیته، عدد اسیدی (TAN)، میزان آب و آنالیز عنصری است. آنالیز روغن به روش طیف سنجی می تواند ذرات آهن، مس یا سیلیسیم را تشخیص دهد و منبع سایش را مشخص کند. برنامه ی تعویض روغن نباید صرفاً بر اساس ساعت کارکرد، بلکه بر اساس شرایط واقعی و نتایج آزمون ها تنظیم شود. افزودنی های ضدسایش (AW) و فشار بالا (EP) برای محافظت در شرایط بار سنگین ضروری هستند.
بارگذاری بیش از حد و ضربه ای
هر دنده ای برای تحمل یک بار نامی مشخص طراحی می شود، اما در عمل، پیک های ناگهانی و اضافه بارهای پنهان می توانند تمامی ضرایب اطمینان را از بین ببرند. در گیربکس های صنعتی، انسداد ناگهانی در تجهیز متحرک (مانند گیر کردن نوار نقاله) یا راه اندازی مستقیم موتور تحت بار، گشتاورهایی چندین برابر مقدار نامی اعمال می کند. این شوک ها حتی اگر به شکست دنده فوری منجر نشوند، با ایجاد ترک های ریز، فرآیند خستگی را تسریع می کنند.
برای مقابله، نصب کوپلینگ های محدودکننده گشتاور و استفاده از درایوهای راه انداز نرم (Soft Starter) می تواند پیک های لحظه ای را حذف کند. همچنین تحلیل دقیق چرخه وظیفه (Duty Cycle) تجهیز و در نظر گرفتن ضریب سرویس مناسب، از انتخاب نادرست دنده های با کلاس پایین تر جلوگیری می کند. بار دنده باید در تمام مدت زیر منحنی حد خستگی ماده بماند؛ ورود به ناحیه پلاستیک، حتی برای چند سیکل، باعث تغییر شکل دائم و شروع زودهنگام سایش می شود.
ناهم راستایی و خطاهای مونتاژ
حتی بهترین دنده ها نیز اگر به درستی نصب نشوند، به سرعت معیوب می شوند. ناهم راستایی موازی یا زاویه ای میان محور خورشید و سیاره ها باعث تمرکز بار در لبه های دندانه می گردد. این تمرکز تنش، موضعاً فشار تماس را تا چندین برابر حد طراحی بالا برده و سایش زودهنگام و پیتینگ لبه ای را کلید می زند. لقی دنده نیز اگر کمتر از حد باشد، با مداخله ی پروفیل ها گرمای زیادی تولید می کند و اگر بیش از حد باشد، ضربات دینامیکی را افزایش می دهد.
تنظیم صحیح فاصله مرکزی و اطمینان از همراستایی با استفاده از ساعت های اندازه گیری دقیق و گیج های حسگر، بخشی ضروری از پروسه مونتاژ است. همچنین، بازرسی الگوی تماس با رنگ مخصوص (Bluing) قبل از راه اندازی نهایی، هرگونه خطای مونتاژ را آشکار می سازد. یک الگوی تماس ایده آل باید گسترده و در میانه ی پهنای دندانه باشد. انتقال بار نامتقارن بین سیاره ها نیز معمولاً ریشه در خطاهای مونتاژ حامل دارد و با ارتعاش سنجی قابل تشخیص است.
کیفیت مواد و عملیات حرارتی
مواد اولیه ی نامرغوب یا فرآیند حرارتی ناقص، استعداد ذاتی برای خرابی ایجاد می کنند. وجود ناخالصی های غیرفلزی، تخلخل ها و جدایش های شیمیایی در شمش فولاد، نقاط ضعفی هستند که ترک های خستگی از آن ها شروع می شوند. از سوی دیگر، عمق سخت کاری سطحی (Case Depth) اگر کمتر از نیاز باشد، تنش های برشی زیرسطحی به مغز نرم منتقل شده و پوسته شکسته می شود. بالعکس، سختی بیش از حد نیز شکنندگی را افزایش می دهد.
آزمایش های کنترل کیفی مانند تست ذرات مغناطیسی (MPI) برای تشخیص ترک های سطحی و دستگاه تست سختی برای پروفیل سختی در مقطع، باید روی نمونه های تصادفی از هر بچ تولیدی انجام شود. استفاده از فولادهای تمیز (Clean Steel) که طبق استاندارد ASTM E45 ارزیابی می شوند، و عملیات حرارتی کنترل شده با اتمسفر کوره مناسب، برای قطعات حساس مانند چرخ دنده خورشیدی غیرقابل چشم پوشی است. ریزمشاهده ساختار کریستالی با میکروسکوپ الکترونی می تواند وجود فازهای مخرب مانند آستنیت باقی مانده بالا را تأیید کند.
روش های تشخیص و ارزیابی میزان سایش
تشخیص به موقع سایش، مرز میان یک تعمیر برنامه ریزی شده و یک توقف فاجعه بار است. تشخیص سایش چرخ دنده خورشیدی رویکردی چندلایه دارد که از بازرسی های ساده تا تکنیک های پیشرفته ی آزمایشگاهی را شامل می شود. هدف، نه تنها مشاهده ی عیب، بلکه تعیین نرخ رشد آن برای پیش بینی عمر باقی مانده است.
بازرسی چشمی و استفاده از پروفیل سنج
ابتدایی ترین و در عین حال مؤثرترین روش، بازرسی مستقیم با استفاده از بوروسکوپ یا بعد از باز کردن درب بازدید است. در این مرحله، الگوی سایش، وجود حفره ها، رنگ پریدگی های ناشی از حرارت و هرگونه تغییر شکل پلاستیک ثبت می شود. این کار نیازمند فردی ماهر است که بتواند پیتینگ اولیه را از سایش عادی تشخیص دهد. عکس برداری با بزرگنمایی مناسب و مقایسه با تصاویر مرجع استانداردهای خرابی (مانند AGMA 1010) بسیار کمک کننده است.
برای اندازه گیری کمی، استفاده از گیج سایش یا پروب پروفیلومتر پرتابل، عدد دقیق سایش را بر حسب میکرون در نقاط مختلف دندانه ارائه می دهد. ردیابی تغییر پروفیل اینولوت در طول زمان، منحنی فرسایش قطعه را ترسیم می کند. انحراف از پروفیل اصلی به معنای تغییر در خطای انتقال و آغازگر ارتعاشات جدید است. تعیین حد مجاز سایش بر اساس تلرانس های طراحی و استانداردهایی چون ISO 1328 صورت می گیرد؛ معمولاً سایش بیش از ۲۰٪ ضخامت مؤثر دندانه، تعویض را الزامی می کند.
آنالیز ذرات روغن (Ferrography)
آنالیز روغن یکی از قدرتمندترین ابزارهای پایش وضعیت بدون توقف تجهیز است. فروگرافی تحلیلی شامل جداسازی ذرات مغناطیسی و غیرمغناطیسی از نمونه روغن و بررسی آن ها زیر میکروسکوپ است. نوع، شکل، اندازه و رنگ ذرات، داستان کاملی از آنچه در داخل جعبه دنده می گذرد، بازگو می کند. ذرات ورقه ای بزرگ (Laminar) نشان دهنده ی سایش سطحی تماس های غلتشی هستند، در حالی که ذرات براده ای (Cutting) بلند و فنری، حکایت از سایش سایشی شدید دارند.
فروگرافی مستقیم (DR Ferrography) نیز با اندازه گیری غلظت ذرات بزرگ و کوچک، شاخص شدت سایش (Wear Particle Concentration) را محاسبه می کند. اگر نسبت ذرات بزرگ به کوچک به طور ناگهانی افزایش یابد، هشداری برای سایش شتابنده است. این روش می تواند سایش چرخ دنده خورشیدی را هفته ها قبل از خرابی کامل پیش بینی کند و زمان کافی برای برنامه ریزی تعمیرات فراهم آورد. ترکیب فروگرافی با آنالیز عنصری طیف سنجی، امکان شناسایی منبع دقیق ذرات (تشخیص آلیاژ دنده از یاتاقان) را می دهد.
پایش ارتعاشات و نویز
هر عیب مکانیکی در دنده ها، الگوی ارتعاشی خاصی تولید می کند. سر و صدای جعبه دنده یا افزایش لرزش، اغلب نخستین نشانه ای است که اپراتور حس می کند. سنسورهای شتاب سنج با ثبت شکل موج زمانی و تبدیل آن به طیف فرکانسی، فرکانس های مش دنده (GMF) و باندهای جانبی آن را نمایش می دهند. ظهور قله هایی در فرکانس های طبیعی قطعات و هارمونیک های GMF نشانه ی خطاهای پروفیل و سایش است.
پایش منظم و مقایسه ی روندها (Trending) به ویژه شاخص هایی مانند Crest Factor و FM4، برای پایش وضعیت جعبه دنده حیاتی است. افزایش این شاخص ها به طور پایدار، نشان دهنده ی توسعه ی پیتینگ یا شکستگی دندانه است. همچنین، اندازه گیری نویز با سونومتر در مجاورت دستگاه می تواند به عنوان یک ابزار غربالگری ساده استفاده شود. تغییر تن صدا از یک زوزه ی یکنواخت به ضربه های دوره ای، علامت مطمئنی از وجود عیب موضعی روی دندانه های چرخ دنده ی خورشیدی است.
اندازه گیری ضخامت دنده و لقی
اندازه گیری مستقیم ابعادی، دقیق ترین روش برای ارزیابی میزان سایش ماده است. با استفاده از کولیس دنده (Gear Tooth Caliper) یا میکرومتر دیجیتال، ضخامت دندانه در قطر گام اندازه گیری و با مقدار اولیه مقایسه می شود. این کاهش ضخامت، مستقیماً نشان دهنده ی حجم ماده ی از دست رفته است. علاوه بر این، اندازه گیری لقی دنده (Backlash) بین دندانه های خورشید و سیاره با ساعت اندازه گیر، افزایش فاصله را نشان می دهد. افزایش لقی فراتر از حد مجاز، ضربات حین راه اندازی و توقف را تشدید کرده و خود عامل تسریع سایش می شود.
برای دنده های خورشیدی بزرگ، از CMM (ماشین اندازه گیری مختصات) برای اسکن کامل پروفیل استفاده می شود. این داده ها با مدل CAD مقایسه شده و نقشه ی انحراف سطحی تهیه می شود. این روش در تعیین اینکه آیا سایش سراسری است یا موضعی، و در نتیجه تشخیص علت ریشه ای (مثلاً ناهم راستایی) بسیار مؤثر است. استانداردهای تلرانس دنده مانند DIN 3962 حدود مجاز انحرافات را مشخص می کنند.
راهکارهای پیشگیری از سایش در چرخ دنده خورشیدی
هزینه ی پیشگیری از سایش، همواره کسری از هزینه ی ناشی از خرابی های غیرمنتظره و توقف تولید است. یک استراتژی جامع برای پیشگیری از سایش چرخ دنده خورشیدی باید از مرحله ی طراحی آغاز و تا بهره برداری و نگهداری روزانه ادامه یابد. در این بخش، به چهار اقدام کلیدی که مستقیماً طول عمر این قطعه را افزایش می دهند، می پردازیم.
انتخاب روانکار و برنامه تعویض بهینه
انتخاب روغن دنده مناسب یک تصمیم مهندسی است، نه یک انتخاب تجاری ساده. ویسکوزیته باید بر اساس سرعت گام دنده و دمای عملکرد، طبق نمودارهای استاندارد انتخاب شود. برای دنده های خورشیدی تحت بار سنگین، روغن های سنتتیک با پایه PAO یا PAG به دلیل پایداری حرارتی و اکسیداسیون بالا ترجیح داده می شوند. بسته ی افزودنی باید متناسب با ریسک غالب (ضد سایش، ضد اسکافینگ یا ضد خوردگی) انتخاب گردد. برنامه ی تعویض روغن نیز بر اساس ساعت کارکرد، شرایط محیطی و نتایج آنالیز روغن (Condition-Based) تنظیم شود.
سیستم روانکاری باید اطمینان دهد که روغن با دمای مناسب و حجم کافی به نقطه ی درگیری دندانه ها می رسد. گرفتگی نازل ها یا افت فشار پمپ می تواند کل استراتژی را نابود کند. نصب نشان گر دبی و ترموکوپل در مدار روغن برای پایش لحظه ای توصیه می شود. همچنین، استفاده از روانکار با مواد افزودنی میکرو-جامد (مانند گرافیت یا MoS₂) در کاربردهای بسیار کند و پر بار که تشکیل فیلم هیدرودینامیک دشوار است، می تواند سایش را به شدت کاهش دهد. طبق منبع: Society of Tribologists and Lubrication Engineers (STLE)، انتخاب روانکار باید بخشی از فرآیند طراحی تریبولوژیک سیستم باشد.
طراحی مناسب و انتخاب جنس/عملیات حرارتی
پیشگیری بنیادین از سایش، با طراحی صحیح شکل می گیرد. استفاده از پروفیل دنده اصلاح شده (Tip Relief و Root Relief) برای جبران خمش دندانه ها تحت بار و جلوگیری از ضربه در ورود و خروج مش، ضروری است. همچنین، شیب دهی طولی (Crowning) برای تحمل ناهم راستایی های جزئی و توزیع یکنواخت بار در پهنای دندانه اعمال می شود. جنس دنده باید به گونه ای انتخاب شود که سطح آن به اندازه کافی سخت و مغز آن به اندازه کافی چقرمه باشد تا از شکست ترد جلوگیری کند.
عملیات حرارتی سخت کاری سطحی (Case Hardening) باید عمقی مؤثر و توزیع سختی یکنواختی ایجاد کند. کربوره کردن و سپس سخت کاری و تمپر، متداول ترین روش برای دنده های خورشیدی است. پس از سخت کاری، سنگ زنی دقیق پروفیل جهت رسیدن به دقت ابعادی و کیفیت سطحی بالا (Ra کمتر از ۰.۴ میکرون) انجام می شود. شات پینینگ نیز برای ایجاد تنش های پسماند فشاری در ریشه دندانه، خستگی خمشی را به تعویق می اندازد. طراحی باید با تحلیل تنش دنده خورشیدی به روش المان محدود (FEA) و بر اساس معیارهای ISO 6336 تأیید شود.
کنترل بار و دمای عملکرد
جلوگیری از اعمال بار بیش از ظرفیت طراحی، خط مقدم دفاع است. نصب سیستم های مانیتورینگ گشتاور و جریان موتور و تنظیم آلارم برای مقادیر فراتر از حد، اپراتور را از شرایط خطر آگاه می سازد. دمای عملکرد روغن و بدنه جعبه دنده باید به طور مداوم رصد شود. افزایش دمای غیرعادی معمولاً نشانه ی افزایش اصطکاک ناشی از سایش یا خرابی فیلم روغن است. خنک کاری ناکافی، چه از طریق مبدل حرارتی و چه از طریق فن، باید فوراً بررسی شود.
یک راهکار عملی، تعریف محدودیت های عملیاتی برای بار و دما در سیستم کنترل است. برای مثال، راه اندازی تجهیز تحت بار کامل ممنوع گردد یا در صورت رسیدن دما به آستانه ۸۰ درجه سانتی گراد (برای روغن های معدنی)، توان ورودی کاهش یابد. همچنین، جلوگیری از توقف ها و راه اندازی های مکرر که بیشترین تنش شوک را وارد می کنند، عمر سیستم را به طور چشمگیری بالا می برد. برنامه ریزی تولید پیوسته به جای پاره پاره، برای سلامت جعبه دنده ها مطلوب تر است.
مونتاژ دقیق و تنظیم فاصله مرکزی
هیچ طراحی کاملی بدون اجرای دقیق موفق نیست. پروسه ی مونتاژ باید تحت نظارت و با مستندسازی کامل انجام شود. اندازه گیری و ثبت لقی دنده در چندین نقطه و مقایسه با مقادیر مشخصه، ضروری است. همچنین، فاصله مرکزی بین خورشید و سیاره ها باید با دقتی در حد صدم میلی متر تنظیم گردد. هرگونه خطا در این مرحله، تمام تمهیدات دیگر را بی اثر می کند. استفاده از ابزارهای دقیق مانند لیزر تراز برای مونتاژهای بزرگ رو به افزایش است.
پس از مونتاژ، پیش از بستن درب جعبه دنده، تست الگوی تماس (Contact Pattern Test) با جوهر مخصوص انجام می شود. دنده ها تحت بار سبک چرخانده شده و رد تماس بررسی می شود. یک الگوی خوب باید بیش از ۷۰٪ سطح مؤثر دندانه را بپوشاند و متمایل به یک سمت نباشد. در صورت مشاهده ی تمرکز تماس، شیم گذاری مجدد یا اصلاح موقعیت انجام می شود تا الگو بهینه گردد. این سرمایه گذاری زمانی اندک، از سایش چرخ دنده خورشیدی زودهنگام جلوگیری می کند.
گزینه های تعمیر و تعویض چرخ دنده خورشیدی
هنگامی که سایش از حد قابل قبول فراتر رفت، تصمیم گیری میان تعمیر و تعویض مطرح می شود. این انتخاب نه تنها بستگی به میزان آسیب، بلکه به تحلیل اقتصادی و دسترسی به قطعه یدکی دارد. در این بخش، ملاحظات فنی و اقتصادی این فرآیند را بررسی می کنیم.
ارزیابی اقتصادی تعمیر در مقابل تعویض
برای یک چرخ دنده ی خورشیدی که دچار سایش پیتینگ یا سایش سطحی شده، ابتدا باید دید که آیا ضخامت باقی مانده ی دندانه اجازه ی ماشین کاری مجدد می دهد یا خیر. اگر آسیب به زیرلایه نفوذ کرده یا ترک های خستگی گسترده ای وجود داشته باشد، تعویض تنها گزینه ی ایمن است. تحلیل اقتصادی باید هزینه ی مستقیم قطعه نو را با هزینه ی ترمیم (شامل دمونتاژ، حمل، ماشین کاری، سنگ زنی و عملیات حرارتی مجدد) و مهم تر از آن، هزینه ی توقف تولید مقایسه کند. اغلب برای قطعات استاندارد، تعویض از نظر زمان و قابلیت اطمینان مقرون به صرفه تر است. اما برای قطعات خاص و بزرگ که زمان تأمین طولانی دارند، ترمیم فوری و موقت می تواند تولید را نجات دهد.
عامل دیگر، عمر مورد انتظار پس از ترمیم در مقایسه با قطعه نو است. یک دنده ترمیمی به ندرت به عمر یک دنده ی نو با فرآیند کامل می رسد، زیرا ممکن است لایه ی سخت کاری شده کاملاً یکنواخت نباشد. بنابراین، ارزش طولانی مدت (Life Cycle Cost) باید ملاک باشد. اگر قرار است تجهیز برای سال های متمادی کار کند، سرمایه گذاری روی قطعه ی اصلی با گارانتی کارخانه عاقلانه تر است. این تحلیل باید با همکاری تیم مهندسی و برنامه ریزی نگهداری انجام شود.
روش های ترمیم سطوح (پوشش دهی، ماشین کاری مجدد)
اگر سایش سطحی بوده و عمق آن کم باشد، می توان با سنگ زنی مجدد پروفیل، هندسه اصلاح شده ای بر مبنای ضخامت کاهش یافته ایجاد کرد. این کار تنها در صورتی مجاز است که مقاومت خمشی دنده برای بارهای عملیاتی کاهش یافته، هنوز کافی باشد. برای دنده های بزرگ، روش های پوشش دهی مانند آبکاری سخت (کروم سخت) یا پاشش حرارتی (HVOF) کاربید تنگستن می تواند سطوح ساییده را بازیابی کند. سپس سطح به پروفیل اصلی سنگ زنی می شود. این روش ها گران قیمت اند، ولی برای قطعات بسیار ارزشمند قابل توجیه هستند. برای کسب اطلاع در مورد بازیافت چرخ دنده خورشیدی به صفحه آن مراجعه کنید.
نکته مهم آن است که هرگونه ترمیم باید با بازرسی غیرمخرب (NDT) پیش و پس از فرآیند همراه باشد تا از نبود ترک اطمینان حاصل شود. همچنین، چسبندگی پوشش باید با تست های استاندارد تأیید گردد. استفاده از پوشش های نرم برای اصلاح درگیری چندان مؤثر نیست. یک روش کم هزینه تر اما موقت، “پلیسه گیری” و صیقلی کردن لبه های حفره های پیتینگ است که تمرکز تنش در آن نقاط را کاهش می دهد و می تواند تا زمان تأمین قطعه نو، کارکرد اضطراری را ممکن سازد. این اقدام موقتی باید با کاهش بار و بازرسی های مکرر همراه باشد.
مراحل تعویض و تنظیم چرخ دنده جدید
تعویض چرخ دنده خورشیدی نیازمند رعایت دقیق الگوریتمی مشخص است. ابتدا ضروری است سیستم کاملاً تخلیه و تمیز شود تا ذرات فلزی باقی مانده از دنده معیوب، قطعه نو را آلوده نکنند. سپس بررسی دقیق قطعات درگیر مانند چرخ دنده های سیاره، یاتاقان ها و بلبرینگها از نظر سلامت الزامی است؛ در غیر این صورت، دنده نو نیز به سرعت فرسوده می شود. نصب قطعه جدید باید با کنترل دقیق فاصله ها، پیش بار یاتاقان و تراز محور انجام شود.
پس از نصب، فرآیند آب بندی (Run-in) با بار و سرعت کاهش یافته و روغن مخصوص اولیه به مدت ۲۴ تا ۴۸ ساعت توصیه می شود. در این مدت، ناهمواری های میکروسکوپی سطحی صیقل می خورند و الگوی تماس تثبیت می شود. پس از آب بندی، روغن تخلیه، سیستم شست وشو و روغن عملیاتی تازه شارژ می شود. در نهایت، پارامترهای ارتعاشی و دمای اولیه به عنوان مبنا (Baseline) برای پایش های آینده ثبت می شوند. این پروتکل کامل، احتمال بروز سایش زودهنگام را به حداقل می رساند.
نکات تخصصی برای افزایش طول عمر چرخ دنده خورشیدی
عمر چرخ دنده ی خورشیدی صرفاً با نصب یک قطعه ی خوب تعیین نمی شود، بلکه محصول یک اکوسیستم بهره برداری هوشمند است. مهندسان خبره با فراتر رفتن از دستورالعمل های اولیه، از ترفندهای تخصصی برای بیشینه سازی عمر چرخ دنده خورشیدی استفاده می کنند. در اینجا به سه محور کلیدی این رویکرد می پردازیم.
پایش دوره ای و نگهداری پیشگیرانه
پیاده سازی یک برنامه ی نگهداری پیشگیرانه مبتنی بر شرایط (CBM) ستون فقرات قابلیت اطمینان است. این برنامه شامل بازرسی های دوره ای چشمی، نمونه گیری منظم روغن برای آنالیز فروگرافی و طیف سنجی، و روندپیمایی ارتعاشات به صورت ماهانه می باشد. تمامی داده ها باید در یک نرم افزار مدیریت نگهداری (CMMS) ثبت و تحلیل روند شوند. هرگونه انحراف از خط مبنا، اعلان هشدار ایجاد می کند و پیش از رسیدن به خرابی، اقدام اصلاحی صورت می گیرد. برای مثال، افزایش ۱۰ درصدی در شاخص FM4 نسبت به میانگین سه ماه گذشته، دستور بازرسی با بوروسکوپ را صادر می کند.
علاوه بر آن، بازآموزی مستمر اپراتورها برای تشخیص علائم اولیه مانند سر و صدای جعبه دنده یا تغییر رنگ روغن، لایه ی دفاعی انسانی را تقویت می کند. تهیه ی چک لیست های بازدید روزانه و گزارش دهی ساده، فرهنگ حساسیت به وضعیت تجهیز را ایجاد می کند. فراموش نشود که بسیاری از خرابی های بزرگ، هفته ها قبل نشانه های واضحی داشته اند که به دلیل عدم گزارش دهی نادیده مانده اند. نگهداری پیشگیرانه یک فرآیند منظم و سیستماتیک است، نه واکنش به اتفاقات.
استفاده از فیلتراسیون روغن و سیستم خنک کاری
پاکی روغن دشمن اصلی سایش سایشی است. نصب یک سیستم فیلتراسیون آفلاین (Kidney Loop) با قابلیت حذف ذرات تا ۳ میکرون و جداسازی آب، سطح تمیزی روغن را به طور پیوسته در حد کد ISO 16/14/11 یا بهتر حفظ می کند. این سیستم حتی در زمان توقف جعبه دنده نیز می تواند روغن را تصفیه کند و از ماندگاری ذرات در فشار تماس جلوگیری کند. همچنین، مبدل های حرارتی با ظرفیت کافی برای حفظ دمای روغن در محدوده ی ۴۰-۵۰ درجه سانتی گراد، از تخریب حرارتی و افت ویسکوزیته ممانعت می نمایند.
بسیاری از مشکلات روانکاری از خط مکش پمپ شروع می شود؛ نصب صافی مکش مناسب و اطمینان از ارتفاع مثبت مکش برای جلوگیری از کاویتاسیون پمپ، ضروری است. برای دنده های خورشیدی که در معرض آلودگی های محیطی هستند، استفاده از آب بندی های لابیرنتی تحت فشار هوای خشک و تمیز، از ورود ذرات ساینده جلوگیری می کند. هزینه ی این سیستم های جانبی در مقایسه با یک جعبه دنده ی جدید بسیار ناچیز است، اما تأثیر آن ها بر افزایش عمر چرخ دنده ها چشمگیر است.
بهینه سازی پروفیل دنده (Profile Modification)
یکی از پیشرفته ترین اقدامات طراحی، اصلاح میکروهندسه پروفیل دنده برای جبران تغییرشکل های الاستیک و حرارتی تحت بار است. اعمال Tip Relief در نوک دندانه ها، از ضربه ی ورودی و خروجی درگیری جلوگیری می کند و نویز و تنش را کاهش می دهد. Root Relief نیز تداخل در ریشه را از بین می برد. این اصلاحات که معمولاً در حد چند ده میکرون هستند، پروفیل را از شکل اینولوت تئوریک خارج می کنند تا تحت بار، تماسی نرم و پیوسته داشته باشیم. این اصلاحات توسط نرم افزارهای تخصصی طراحی چرخ دنده شبیه سازی شده و سپس روی دستگاه های سنگ زنی CNC اجرا می شوند.
همچنین، اصلاح طولی (Lead Modification) مانند End Relief یا Crowning، تمرکز تنش در لبه های دندانه را که ناشی از ناهم راستایی یا پیچش محور است، خنثی می کند. این عمل باعث می شود بار در مرکز پهنای دندانه متمرکز گردد و حاشیه های ایمن تری در لبه ها وجود داشته باشد. برای دنده های خورشیدی که تحت بارهای متغیر کار می کنند، یک پروفیل بهینه شده ی هوشمند، کلید دستیابی به بی صداترین و بی سایش ترین عملکرد ممکن است. این مهندسی دقیق، نقطه ی تمایز یک گیربکس با عمر طولانی از نمونه های معمولی است.
سوالات متداول (FAQ)
سایش پیتینگ چه تفاوتی با اسکافینگ دارد؟
پیتینگ یک فرآیند خستگی سطحی است که در آن ترک های زیرسطحی باعث جدا شدن ذرات فلزی می شود و ظاهری حفره دار ایجاد می کند، در حالی که اسکافینگ یا سایش چسبنده ناشی از جوش خوردگی موضعی و پارگی سطوح در اثر گسیختگی فیلم روغن است و با خطوط کشیدگی و تغییر رنگ همراه است. پیتینگ معمولاً تدریجی است ولی اسکافینگ می تواند ناگهانی و فاجعه بار باشد.
چگونه می توان سایش چرخ دنده خورشیدی را زود تشخیص داد؟
بهترین راه ترکیب آنالیز روغن (فروگرافی برای نوع ذرات و طیف سنجی برای غلظت فلزات) و پایش ارتعاشات است. افزایش ناگهانی ذرات آهن بزرگ در روغن یا ظهور فرکانس های جانبی در طیف ارتعاشی نشانه های اولیه ای از شروع سایش غیرعادی هستند.
بهترین روغن برای چرخ دنده خورشیدی چیست؟
روغن مناسب باید بر اساس سرعت، بار و دمای کاری انتخاب شود. برای بارهای سنگین و دماهای بالا، روغن های سنتتیک با پایه PAO و بسته افزودنی EP/AW که ویسکوزیته ISO VG 220 تا 460 داشته باشند، معمولاً توصیه می شوند. راهنمای سازنده تجهیز و تحلیل مهندسی تریبولوژی ملاک نهایی است.
آیا سایش چرخ دنده خورشیدی قابل تعمیر است؟
بستگی به عمق و نوع سایش دارد. سایش های سطحی و پیتینگ اولیه با سنگ زنی مجدد یا پوشش دهی ترمیم پذیرند، اما ترک های خستگی، شکستگی دندانه یا آسیب های عمیق معمولاً تعویض را اجتناب ناپذیر می کنند. ترمیم برای قطعات بسیار بزرگ و پرهزینه اقتصادی است، در غیر این صورت تعویض ایمن تر می باشد.
عمر مفید یک چرخ دنده خورشیدی چقدر است؟
عمر طراحی معمول یک دنده صنعتی که تحت بار نامی کار کند و به خوبی روانکاری شود، بین ۲۰,۰۰۰ تا ۱۰۰,۰۰۰ ساعت کارکرد است. این عدد به شدت به شرایط بهره برداری، کیفیت نگهداری و میزان بارهای ضربه ای وابسته است. پایش مستمر می تواند عمر عملیاتی واقعی را پیش بینی کند.
مطالب مرتبط جهت مطالعه:
دیدگاهتان را بنویسید