
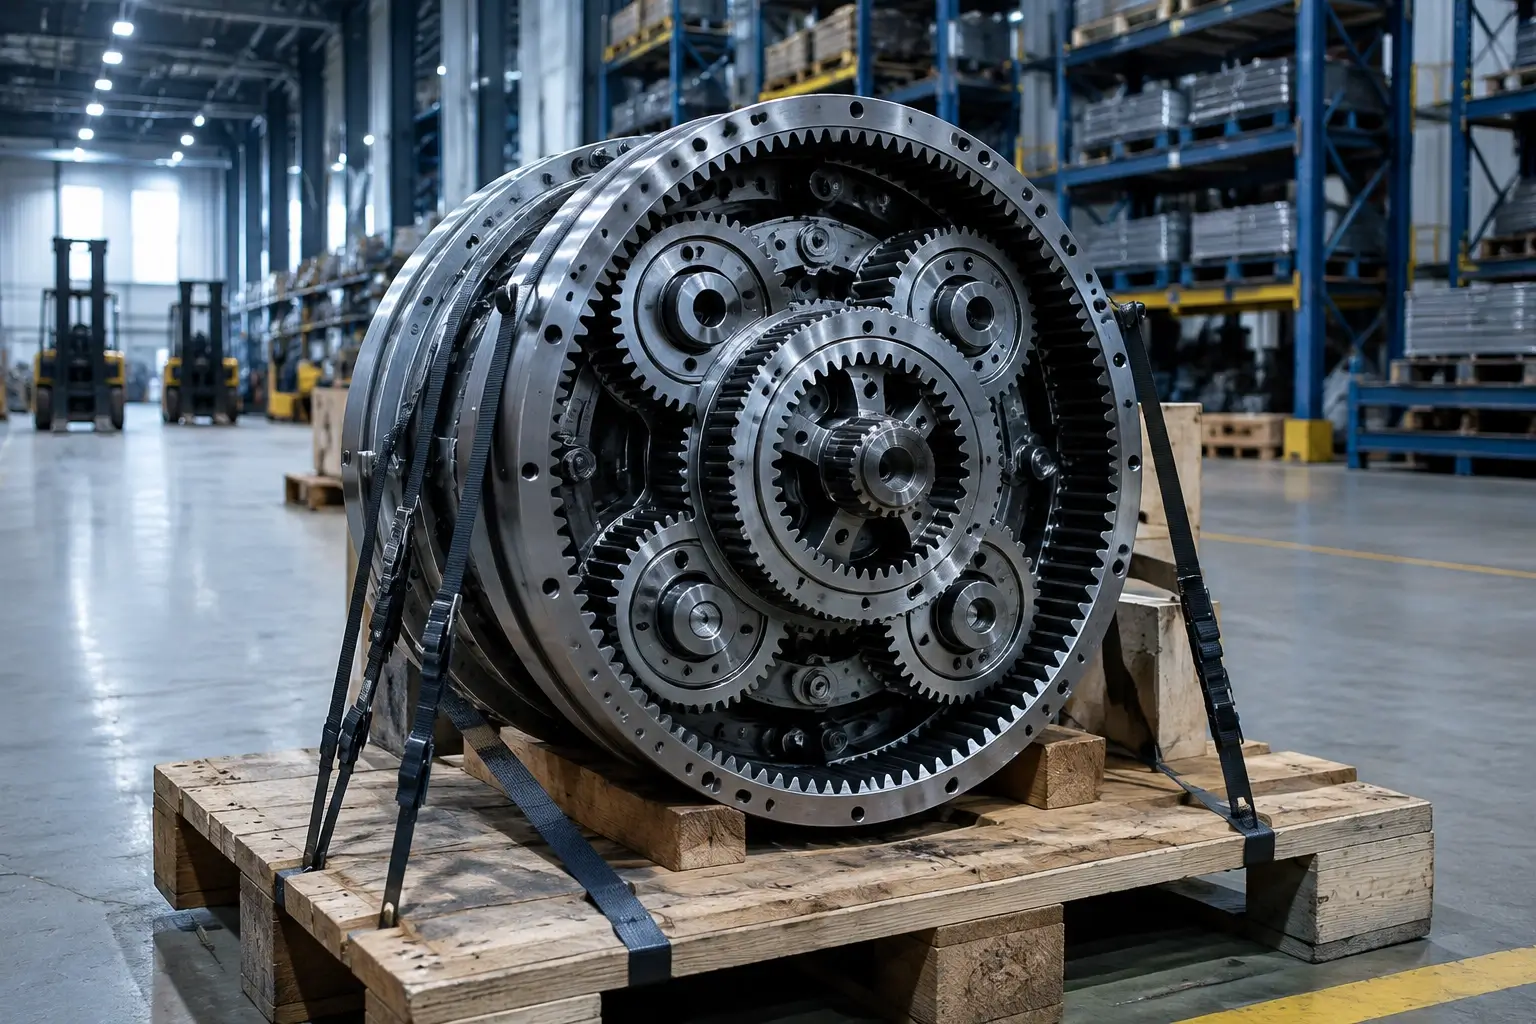
فهرست مطالب
- چرخ دنده خورشیدی چیست و چه نقشی در جعبه دنده سیاره ای دارد؟
- فرآیند شیپینگ چرخ دنده خورشیدی چگونه انجام می شود؟
- مزایا و محدودیت های شیپینگ دنده خورشیدی
- ابزارها و تجهیزات مورد نیاز برای شیپینگ چرخ دنده خورشیدی
- پارامترهای فنی تأثیرگذار در شیپینگ دنده خورشیدی
- کنترل کیفیت و بازرسی دنده خورشیدی پس از شیپینگ
- چالش های رایج در شیپینگ چرخ دنده خورشیدی و راه حل ها
- سوالات متداول (FAQ)
دقت در ساخت چرخ دنده خورشیدی، سنگ بنای عملکرد یک جعبه دنده سیاره ای است. این قطعه که نقشی محوری در انتقال گشتاور و کاهش سرعت ایفا می کند، نیازمند فرآیند ماشین کاری ای است که بتواند پیچیدگی های پروفیل دنده را با تلورانس های بسیار بسته ایجاد کند. در میان روش های مختلف، شیپینگ به دلیل انعطاف پذیری بالا و توانایی تولید دنده های شانه ای و داخلی، جایگاه ویژه ای دارد. انتخاب میان شیپینگ، هابینگ یا روش های مدرن تر مانند اسکایوینگ، تصمیمی استراتژیک است که مستقیماً بر کیفیت، هزینه و عمر ابزار تأثیر می گذارد. این مقاله با نگاهی عمیق و کاربردی، تمامی ابعاد شیپینگ چرخ دنده خورشیدی را، از مبانی تئوری تا جزئیات عملی کنترل کیفیت، بررسی می کند. برای خرید گیربکس خورشیدی میتوانید با متخصصین ما مشورت نمایید.
| معیار | شیپینگ چرخ دنده خورشیدی | هابینگ (Hobbing) | اسکایوینگ (Skiving) |
|---|---|---|---|
| انعطاف پذیری قطعه کار | بسیار بالا، مناسب برای دنده های داخلی، شانه ها و قطعات نزدیک به پله | عمدتاً برای دنده های خارجی؛ محدودیت فضا | بالا، اما نیازمند آماده سازی دقیق و ماشین قدرتمند |
| کیفیت سطح و دقت | Ra < 0.8 µm قابل دستیابی؛ دقت بالا در پروفیل | کیفیت سطح خوب؛ درصورت سایش هاب نیاز به پرداخت است | کیفیت سطح عالی؛ مناسب برای دنده های سخت کاری شده |
| نرخ براده برداری | متوسط، فرآیندی گسسته با حرکت رفت و برگشتی | بسیار بالا، فرآیند پیوسته | نسبتاً بالا، فرآیند پیوسته |
| هزینه ابزار اولیه | متوسط تا پایین (کاتر ساده تر) | بالا (هاب پیچیده و گران) | بسیار بالا (ابزار پوشش دار و ماشین CNC) |
| مناسب حجم تولید | اقتصادی برای تیراژ کم تا متوسط و قطعات خاص | ایده آل برای تولید انبوه | اقتصادی برای تیراژ بالا، مخصوصاً در صنعت خودرو |
| چالش های اصلی | سایش سریع تر ابزار؛ پله دار شدن سطح | عدم امکان ماشین کاری دنده داخلی | نیاز به ماشین بسیار صلب و نرم افزار شبیه سازی پیچیده |
چرخ دنده خورشیدی چیست و چه نقشی در جعبه دنده سیاره ای دارد؟
برای درک اهمیت فرآیند شیپینگ، ابتدا باید با جایگاه حیاتی قطعه کار آشنا شد. در قلب هر جعبه دنده سیاره ای، چرخ دنده خورشیدی به عنوان عضو محرک مرکزی عمل می کند که گشتاور را به چرخ دنده های سیاره ای توزیع می کند. کیفیت ساخت و دقت هندسی این قطعه، مستقیماً بازده انتقال قدرت، سطح نویز و عمر مفید کل مجموعه را تعیین می کند. یک نقص کوچک در پروفیل دنده می تواند منجر به تمرکز تنش، سایش زودرس و خرابی فاجعه بار شود. بنابراین، انتخاب روش ماشین کاری، به ویژه برای این قطعه حساس، یک تصمیم مهندسی کلیدی است.
ساختار و وظیفه چرخ دنده خورشیدی
چرخ دنده خورشیدی معمولاً یک چرخ دنده ساده است که بر روی شفت ورودی یا یک محور مرکزی سوار می شود. در آرایش استاندارد یک گیربکس سیاره ای، این چرخ دنده با چندین پینیون سیاره ای (معمولاً ۳ یا ۴ عدد) درگیر است. این پینیون ها که به دور خورشید می چرخند، خود توسط یک قفسه (حامل) نگه داشته می شوند و درون یک چرخ دنده رینگی داخلی می غلتند. وظیفه اصلی خورشید، دریافت گشتاور ورودی و تقسیم یکنواخت آن بین سیاره ها است. این توزیع بار، چگالی توان فوق العاده بالایی را برای جعبه دنده های سیاره ای نسبت به نمونه های ساده با محور موازی فراهم می کند. به همین دلیل، دقت پروفیل دنده و کیفیت سطح خورشید باید به گونه ای باشد که درگیری هم زمان با هر سه پینیون، بدون ایجاد لقی یا پیش بار اضافی، رخ دهد.
هندسه پروفیل دنده خورشیدی، معمولاً بر اساس دندانه های اینولوت طراحی می شود که مزیت نسبت سرعت زاویه ای ثابت را فراهم می کند. پارامترهایی مانند مدول، زاویه فشار و تعداد دندانه نه تنها نسبت تبدیل را تعیین می کنند، بلکه بر استحکام ریشه و روانی حرکت نیز تأثیرگذارند. هرگونه انحراف از پروفیل تئوری، حتی در حد چند میکرون، باعث خطای انتقال و افزایش جغجغه و نویز در مجموعه می شود. از این رو، شیپینگ که ذاتاً قادر به تولید پروفیل دقیق با براده برداری مرحله ای است، برای این کاربرد مطرح می شود.
تفاوت چرخ دنده خورشیدی با چرخ دنده رینگی و پینیون
در یک مجموعه سیاره ای، سه المان دنده ای اصلی وجود دارد: چرخ دنده خورشیدی (Sun Gear)، چرخ دنده سیاره ای (Planet Gear) و چرخ دنده رینگی (Ring Gear). تفاوت بنیادی این سه، علاوه بر موقعیت و نقش، در نوع ماشین کاری است. چرخ دنده رینگی یک دنده داخلی با دندانه های رو به مرکز است. فرآیند شیپینگ برای تولید دنده داخلی عملاً بی رقیب است، زیرا هابینگ قادر به نفوذ به فضای داخلی نیست. در سوی دیگر، پینیون های سیاره ای دنده های خارجی کوچکی هستند که اغلب با هابینگ یا اسکایوینگ تولید می شوند. اما چرخ دنده خورشیدی، معمولاً یک دنده خارجی با طراحی خاص است که می تواند هم با شیپینگ و هم با هابینگ ساخته شود. انتخاب بین این دو روش، بستگی به نیازهای طراحی، مانند وجود پله نزدیک به دنده یا الزامات کیفیت سطح دارد.
تفاوت دیگر در تنش های مکانیکی است. چرخ دنده خورشیدی به عنوان عضو محرک، بیشترین سرعت چرخش و در نتیجه بالاترین تعداد سیکل های بارگذاری را تجربه می کند. این امر خواص مواد و کیفیت سطح آن را بسیار حیاتی می سازد. شیپینگ، به دلیل حرکت خطی کاتر، الگوی خاصی از خطوط ریز روی سطح دنده ایجاد می کند که می تواند در روان کاری و توزیع روغن مفید باشد، در حالی که در هابینگ، الگوی سطح مارپیچی است.
اهمیت دقت شیپینگ در عملکرد جعبه دنده
دقت شیپینگ یک چرخ دنده خورشیدی، مستقیماً بازده جعبه دنده سیاره ای را تحت تأثیر قرار می دهد. یک پروفیل نادقیق منجر به توزیع غیریکنواخت بار بین پینیون ها می شود. این پدیده که به «تقسیم بار» معروف است، باعث اضافه بار روی یک یا دو پینیون شده و خطر شکست دندانه را به شدت افزایش می دهد. طبق تحقیقات منتشر شده توسط انجمن مهندسان مکانیک آمریکا (ASME)، خطاهای پروفیل در حد گریدهای پایین AGMA می توانند ظرفیت باربری گیربکس سیاره ای را تا ۳۰٪ کاهش دهند. بنابراین، شیپینگ دقیق که قادر به دستیابی به گریدهای ۵ و ۶ استاندارد ISO 1328 است، برای تضمین عملکرد بهینه ضروری است.
علاوه بر این، دقت شیپینگ بر نویز و ارتعاشات (NVH) تأثیر مستقیم دارد. در کاربردهایی مانند توربین های بادی یا خودروهای برقی، صدای ناهنجار گیربکس یک مشکل بزرگ است. خطاهای انتقال (TE) ناشی از انحراف پروفیل یا گام، منبع اصلی این صداها هستند. فرآیند شیپینگ با کنترل دقیق مسیر ابزار و امکان پرداخت نهایی، می تواند این خطاها را به حداقل برساند. در واقع، شیپینگ یک روش ایده آل برای عملیات پرداخت پس از هابینگ روی دنده های خورشیدی حساس است تا سطحی عاری از هرگونه موج دار یا پله فراهم کند.
فرآیند شیپینگ چرخ دنده خورشیدی چگونه انجام می شود؟
فرآیند شیپینگ یک روش مولد (Generating) برای برش چرخ دنده است. برخلاف روش های فرم دهی که ابزار شکل نهایی دندانه را دارد، در شیپینگ، پروفیل دنده توسط حرکت نسبی و پیوسته ی قطعه کار و یک کاتر دنده ای شکل تولید می شود. این فرآیند شباهت زیادی به یک چرخ دنده دارد که با قطعه کار درگیر می شود و با ایجاد حرکت براده برداری، دندانه ها را شکل می دهد. درک ژرف این فرآیند برای انتخاب پارامترهای صحیح، پیش بینی چالش ها و دستیابی به کیفیت مطلوب، برای هر مهندس تولیدی الزامی است.
اصول براده برداری در شیپینگ (Shaping)
اساس براده برداری در شیپینگ، حرکت رفت و برگشتی یک کاتر شیپینگ است که در یک مسیر خطی عمودی (معمولاً) نوسان می کند. این کاتر، خود یک چرخ دنده با دندانه های برنده است که از جنس فولاد ابزار تندبر (HSS) یا کارباید ساخته می شود. در هر کورس رو به پایین (کورس برش)، لبه های برنده کاتر، با نفوذی کنترل شده، براده های کوچکی از قطعه کار جدا می کنند. در کورس برگشت، کاتر کمی از قطعه کار فاصله می گیرد تا از سایش پشت ابزار جلوگیری شود. هم زمان، قطعه کار و کاتر یک حرکت چرخشی هماهنگ (مانند دو چرخ دنده درگیر) انجام می دهند که همان حرکت مولد است. این حرکت تضمین می کند که پروفیل اینولوت به تدریج و با دقت بالا شکل بگیرد. نرخ براده برداری به عواملی مانند طول کورس، تعداد کورس در دقیقه و نرخ پیشروی چرخشی بستگی دارد.
یکی از ویژگی های کلیدی شیپینگ که آن را از هابینگ متمایز می کند، فاصله هوایی (Back-off) در کورس برگشت است. برای جلوگیری از برخورد لبه های برنده با قطعه کار، یک مکانیزم بادامکی ظریف، میز ماشین یا رَم حامل کاتر را به اندازه چند دهم میلی متر به عقب می راند. این عمل در سرعت های بالا نیازمند دینامیک بسیار دقیق و صلبیت فوق العاده ماشین است. ماشین های مدرن CNC شیپینگ از محرک های خطی و سیستم های کنترل تطبیقی برای بهینه سازی این حرکت بهره می برند و می توانند نرخ کورس تا چند هزار در دقیقه را مدیریت کنند، که برای تولید اقتصادی چرخ دنده خورشیدی حیاتی است.
مراحل گام به گام شیپینگ دنده خورشیدی
فرآیند شیپینگ یک چرخ دنده خورشیدی معمولاً دنباله ای از عملیات برنامه ریزی شده را طی می کند. ابتدا، قطعه کار خام که معمولاً از جنس فولاد کربنی یا آلیاژی است، بر روی فیکسچر مخصوص بسته می شود. دقت در نصب و بستن قطعه بسیار حیاتی است؛ هرگونه خروج از مرکز یا ناهم محوری مستقیماً بر دقت نهایی دنده تأثیر می گذارد. سپس، پارامترهای برش شامل عمق برش (تعداد پاس های خشن کاری و پرداخت)، سرعت کورس، نرخ پیشروی چرخشی و تنظیمات درگیری کاتر روی پنل CNC یا از طریق نرم افزار شبیه سازی دنده تنظیم می شود.
مرحله بعد، خشن کاری است. در این مرحله، حجم اصلی فلز به صورت چندین پاس از جا درمی آید. عمق نفوذ در هر پاس بسته به جنس قطعه و نوع کاتر بین ۰.۱ تا ۰.۵ میلی متر متغیر است. هدف از خشن کاری، نزدیک شدن به پروفیل نهایی با حداکثر سرعت ممکن و بدون آسیب به ابزار است. پس از آن، یک یا دو پاس پرداخت انجام می شود. در پرداخت، نرخ پیشروی بسیار کمتر و سرعت برش بالاتر است تا کیفیت سطح مطلوب (Ra < 0.8 µm) و دقت ابعادی نهایی حاصل شود. در نهایت، قطعه بدون اعمال تغییر در تنظیمات ماشین باز و کنترل می شود تا از تکرارپذیری فرآیند اطمینان حاصل گردد. کل چرخه می تواند برای یک قطعه با اندازه متوسط، از چند دقیقه تا چندین ساعت طول بکشد.
تفاوت شیپینگ با هابینگ و اسکایوینگ
درک تفاوت های اساسی این سه فرآیند برای انتخاب آگاهانه حیاتی است. هابینگ (Hobbing) از یک ابزار پیچ مانند (هاب) استفاده می کند که به طور پیوسته می چرخد و قطعه کار نیز هماهنگ با آن می چرخد. هابینگ یک فرآیند پیوسته و بسیار پربازده است که برای تولید انبوه دنده های خارجی ایده آل است. اما بزرگترین ضعف آن، ناتوانی در برش دنده های نزدیک به یک پله یا شفت بزرگتر است. در این موارد، فضای لازم برای خروج هاب وجود ندارد. اینجاست که شیپینگ می درخشد؛ زیرا کاتر شیپینگ تنها نیاز به فضای خروج بسیار کمی در انتهای کورس خود دارد و می تواند دندانه را تا نزدیکی یک شانه بزرگتر برش دهد. همچنین، شیپینگ تنها روش عملی برای برش دنده های داخلی است.
اسکایوینگ (Power Skiving) یک فرآیند هیبریدی و مدرن است که در آن، یک ابزار برش با زاویه محور متقاطع نسبت به قطعه کار می چرخد و با سرعت بالا براده برداری می کند. اسکایوینگ از سرعت بسیار بالاتری نسبت به شیپینگ برخوردار است و کیفیت سطح عالی ارائه می دهد. اما نیاز به ماشین های CNC بسیار صلب و قدرتمند با اسپیندل های سنکرون شده دارد و برنامه نویسی آن پیچیده است. مقایسه اقتصادی نشان می دهد شیپینگ برای تیراژهای کم تا متوسط و قطعاتی که محدودیت فضایی دارند، همچنان راه حلی بهینه و کم هزینه تر است، در حالی که اسکایوینگ در خطوط تولید انبوه خودرویی برتری دارد.
مزایا و محدودیت های شیپینگ دنده خورشیدی
شیپینگ همچون هر فرآیند ماشین کاری دیگری، مجموعه ای از نقاط قوت و ضعف را با خود به همراه دارد. درک این موازنه ها به مهندسان کمک می کند تا این تکنیک را در جایگاه درست خود به کار گیرند. مزایای شیپینگ اغلب در زمینه دقت و انعطاف پذیری هندسی خودنمایی می کند، در حالی که محدودیت های آن بیشتر به بهره وری و هزینه های مرتبط با ابزار در مقیاس کلان مربوط می شود. تحلیل این عوامل برای چرخ دنده خورشیدی که قطعه ای با دقت بالا و اغلب در حجم متوسط تولید می شود، گامی ضروری در طراحی فرآیند است.
مزایای دقت بالا و کیفیت سطح در شیپینگ
یکی از برجسته ترین مزایای شیپینگ، دقت ذاتی آن در تولید پروفیل اینولوت است. به دلیل آنکه فرآیند از طریق یک حرکت مولد پیوسته شکل می گیرد، خطاهای گام و پروفیل به حداقل می رسند. دستگاه های مدرن CNC شیپینگ قادر به دستیابی به تلورانس های مطابق با استاندارد DIN 5 یا AGMA Class 10 هستند. این سطح از دقت، چرخ دنده خورشیدی را برای کاربردهای حساس مانند گیربکس های هوافضایی یا رباتیک ایده آل می سازد. علاوه بر این، از آنجا که براده برداری در هر کورس تنها مقادیر اندکی فلز را جدا می کند، امکان ایجاد تنش های پسماند مخرب در سطح کاهش یافته و ساختار متالورژیکی زیرسطح سالم تر باقی می ماند.
کیفیت سطح حاصل از شیپینگ نیز برای بسیاری از کاربردها کاملاً مطلوب است. الگوی خطی ایجاد شده توسط کورس های رفت و برگشتی کاتر، می تواند به عنوان مخازن ریز روغن عمل کرده و روان کاری ناحیه درگیری را بهبود بخشد. این مزیت در چرخ دنده خورشیدی که دائماً تحت بار و سرعت بالا قرار دارد، به کاهش سایش و افزایش طول عمر کمک شایانی می کند. اگرچه زبری سطح (Ra) نهایی معمولاً اندکی بیشتر از فرآیند سنگ زنی پروفیل است، اما برای بسیاری از استانداردهای صنعتی کافی بوده و می تواند نیاز به عملیات پرداخت ثانویه را حذف کند.
محدودیت های سرعت و هزینه در مقایسه با روش های دیگر
در نقطه مقابل، بزرگترین محدودیت شیپینگ، نرخ براده برداری پایین تر آن نسبت به هابینگ است. ماهیت ناپیوسته کورس ها (حرکت رفت و برگشت) و توقف های کوتاه ذاتی، زمان چرخه را افزایش می دهد. در تولید انبوه چرخ دنده های خورشیدی بزرگ، این تفاوت زمانی می تواند بسیار چشمگیر باشد و هزینه تولید هر قطعه را افزایش دهد. یک دستگاه هاب می تواند ۲ تا ۵ برابر سریع تر از یک شیپر، عملیات خشن کاری یک دنده مشابه را انجام دهد. بنابراین، برای تیراژهای بالای یک میلیون قطعه، سرمایه گذاری روی راه اندازی خط اسکایوینگ یا هابینگ، بازگشت سرمایه بهتری خواهد داشت.
محدودیت دیگر مربوط به سایش کاتر است. به دلیل تمرکز حرارت و تنش مکانیکی بر روی لبه های برنده کاتر شیپینگ، عمر ابزار معمولاً کوتاه تر از هاب است. این مسئله هزینه های ابزار را افزایش داده و توقف های مکرر برای تعویض و تیز کردن کاتر را به دنبال دارد. همچنین، فرآیند شیپینگ به طور ذاتی مستعد ایجاد پله دار شدن سطح دنده است، نقصی که بازرسی دقیق و تنظیم پارامترهای ماشین را ایجاب می کند. این عوامل همگی بر سربار کلی فرآیند می افزایند.
انتخاب روش مناسب بر اساس تعداد تولید
تصمیم گیری نهایی برای استفاده از شیپینگ، هابینگ یا اسکایوینگ، یک معادله چندمتغیره است که مهم ترین متغیر آن تعداد تولید است. برای تولید نمونه های اولیه یا سری های کوچک (زیر ۵۰۰ قطعه)، شیپینگ کاملاً منطقی و اقتصادی است، زیرا هزینه قالب سازی و ابزار هاب یا کاتر اسکایوینگ بسیار بالاتر از کاتر شیپینگ است. علاوه بر این، زمان آماده سازی (Set-up) برای شیپینگ معمولاً ساده تر است. در دسته های متوسط (بین ۵۰۰ تا ۱۰۰۰۰ قطعه)، انتخاب بستگی به هندسه دنده دارد. اگر چرخ دنده خورشیدی یک پله نزدیک داشته باشد که مانع خروج هاب شود، شیپینگ اجتناب ناپذیر است، حتی اگر زمان چرخه طولانی تر شود.
برای تولید انبوه (بیش از ۵۰۰۰۰ قطعه)، ترجیح صنعت به سمت اسکایوینگ یا هابینگ و سپس عملیات پرداخت مانند سنگ زنی یا هونینگ حرکت می کند. با این حال، شیپینگ همچنان نقش مهمی به عنوان یک فرآیند پیش برش برای سنگ زنی ایفا می کند، جایی که با دقت مناسب، ماده اضافی را در سریع ترین زمان ممکن حذف می کند و فرآیند گران قیمت سنگ زنی را برای رسیدن به تلورانس های نهایی در حد چند میکرون آزاد می گذارد.
ابزارها و تجهیزات مورد نیاز برای شیپینگ چرخ دنده خورشیدی
موفقیت در شیپینگ دنده خورشیدی به همان اندازه که به دانش فنی نیاز دارد، وابسته به انتخاب و نگهداری صحیح ابزار و تجهیزات است. این مجموعه شامل قلب تپنده فرآیند یعنی کاتر شیپینگ، بستر اجرای دقیق یعنی ماشین شیپینگ، و سیستم های تثبیت قطعه کار می شود. هر یک از این اجزا باید با نهایت دقت و متناسب با الزامات دقیق ساخت یک دنده خورشیدی با مدول و زاویه فشار مشخص، انتخاب شوند.
انواع کاتر شیپینگ (HSS، کارباید، پوشش دار)
کاتر شیپینگ یک ابزار تخصصی است که اساساً یک چرخ دنده با لبه های برنده است. جنس آن باید به اندازه ای سخت و مقاوم به سایش باشد که بتواند فلز قطعه کار را در هزاران کورس برش دهد. رایج ترین جنس، فولاد تندبر (HSS) با گریدهای خاص مانند M2 یا M35 است که به دلیل چقرمگی خوب، برای عملیات خشن کاری و شرایط ماشین کاری با شوک مناسب است. برای افزایش عمر ابزار و سرعت برش، کاترهای کارباید (معمولاً از گریدهای میکروگرین) به ویژه برای پرداخت نهایی و مواد سخت تر مورد استفاده قرار می گیرند. کارباید سختی بالاتری در دماهای زیاد حفظ می کند، اما شکننده تر است.
نسل جدید کاترها از پوشش های سطحی پیشرفته مانند TiN (نیترید تیتانیوم)، TiAlN (نیترید آلومینیوم تیتانیوم) یا AlCrN بهره می برند. این پوشش ها با ایجاد یک لایه سرامیکی نازک، ضریب اصطکاک را کاهش داده و مقاومت در برابر سایش و اکسیداسیون حرارتی را به طور چشمگیری افزایش می دهند. انتخاب پوشش مناسب برای شیپینگ دنده خورشیدی، وابسته به جنس قطعه کار (فولاد کربنی، آلیاژی سمانتاسیون یا نیترید شده) و نوع عملیات (خشک یا با روغن) است. یک کاتر پوشش دار TiAlN می تواند عمری تا ۳ برابر بیشتر از یک کاتر بدون پوشش HSS در برش فولاد آلیاژی داشته باشد.
ماشین های شیپینگ مناسب برای دنده خورشیدی
دستگاه های شیپینگ مدرن، ماشین آلات CNC با دقت و صلبیت بالا هستند. برندهایی مانند گلاسون (Gleason) و کلینگلنبرگ (Klingelnberg) به عنوان پیشتازان این صنعت، ماشین هایی را عرضه می کنند که برای طیف گسترده ای از قطرها و مدول ها مناسب اند. ویژگی کلیدی یک ماشین خوب برای دنده خورشیدی، قابلیت هماهنگ سازی دقیق الکترونیکی بین محور چرخش کاتر (C-axis) و محور چرخش قطعه کار (A-axis) است. این تقارن حرکتی که قلب فرآیند مولد را تشکیل می دهد، باید با رزولوشنی در حد صدم میکرون کنترل شود تا دقت پروفیل تضمین گردد.
یک ماشین شیپینگ ایده آل باید از طریق نرم افزار شبیه سازی دنده داخلی یا متصل، امکان تعریف پارامترهای دنده (تعداد دندانه، مدول، زاویه فشار، زاویه مارپیچ) را به سادگی فراهم کند. همچنین، مجهز به سیستم خنک کاری پرفشار برای تخلیه مؤثر براده و کنترل حرارت باشد. برخی ماشین های پیشرفته، قابلیت اسکایوینگ را نیز دارند و به یک راه حل تولیدی انعطاف پذیر تبدیل شده اند. رَم عمودی با راهگاه های هیدرواستاتیک یا رولربرینگ دقیق، حرکت نوسانی کاتر را با حداقل لرزش تضمین می کند که برای رسیدن به کیفیت سطح مطلوب ضروری است.
سیستم نگه داری و بستن قطعه در شیپینگ
خطا در بستن قطعه کار، مستقیماً به خطا در دنده نهایی ترجمه می شود، به ویژه خطاهای خروج از مرکز (Runout) و خطاهای گام تجمعی. برای شیپینگ چرخ دنده خورشیدی، قطعه کار اغلب به یک فیکسچر داخلی (Expanding Mandrel) یا یک سه نظام دقیق بسته می شود. محور این فیکسچر باید دقیقاً هم محور با محور چرخش قطعه کار باشد. سیستم های بستن هیدرولیک یا پنوماتیک با توزیع یکنواخت نیروی گیره، از اعوجاج قطعات جدار نازک جلوگیری می کنند. دقت فیکسچر باید مرتباً با یک میلی سنج (Dial Indicator) کنترل شود.
علاوه بر هم محوری، پایداری دینامیکی قطعه کار در حین حرکات نوسانی با فرکانس بالا بسیار مهم است. هرگونه ریزلرزش یا حرکت قطعه، کیفیت سطح و دقت را تخریب می کند. بنابراین، طراحی فیکسچر باید صلبیت کافی را فراهم کرده و تا حد امکان به محل برش نزدیک باشد. گاهی از پشت بند (rest) های متحرک برای حمایت از شفت های بلند چرخ دنده خورشیدی استفاده می شود تا از خمش آن ها در حین برش جلوگیری گردد. اجرای یک برنامه بازرسی و کالیبراسیون دوره ای فیکسچرها، بخش جدانشدنی تضمین کیفیت در تولید دنده های دقیق است.
پارامترهای فنی تأثیرگذار در شیپینگ دنده خورشیدی
هنر و علم شیپینگ در انتخاب و بهینه سازی پارامترهای برش نهفته است. این پارامترها، پلی هستند میان تئوری طراحی دنده و واقعیت فیزیکی ماشین کاری. یک تنظیم نادرست می تواند بهترین کاتر و ماشین را به ابزاری برای تولید ضایعات تبدیل کند. برعکس، انتخاب بهینه می تواند بهره وری را به حداکثر رسانده و عمر ابزار را به طور قابل توجهی افزایش دهد. برای چرخ دنده خورشیدی با هندسه و تلورانس خاص، این متغیرها باید با نگاه به جنس قطعه، مدول و انتظارات کیفیت سطح تنظیم شوند.
انتخاب مدول، زاویه فشار و تعداد دندانه
این سه پارامتر در مرحله طراحی چرخ دنده تعیین می شوند، اما درک تأثیر آن ها بر فرآیند شیپینگ حیاتی است. مدول بزرگتر به معنای دندانه های درشت تر و به تبع آن، حجم براده برداری بیشتر است. بنابراین، برای مدول های بالا (مثلاً بالای ۵)، نرخ نفوذ در هر کورس باید کاهش یابد تا از شکست کاتر جلوگیری شود. زاویه فشار (معمولاً ۲۰ درجه) بر ضخامت ریشه دندانه و نیروی شعاعی وارد بر ابزار تأثیر می گذارد. زاوایای فشار کمتر، نیروی شعاعی کمتری ایجاد می کنند که برای دقت مفید است، اما ریشه دندانه را ضعیف تر می کنند.
تعداد دندانه چرخ دنده خورشیدی نیز یک پارامتر مهم در فرآیند مولد است. از آنجایی که کاتر و قطعه کار مانند یک جفت چرخ دنده درگیر می شوند، تعداد دندانه های آن ها باید طوری انتخاب شوند که نسبت انتقال مشخصی داشته باشند. اما اگر تعداد دندانه های کاتر و قطعه کار دارای مقسوم علیه مشترک بزرگی باشند، هر عیب یا انحراف کوچک روی یک دندانه کاتر، به صورت سیستماتیک بر روی دندانه های خاصی از قطعه کار تکرار می شود و باعث افزایش خطای گام تجمعی می گردد. برای جلوگیری از این پدیده، مهندسان تولید از اعداد اول یا نسبت های با کوچکترین مقسوم علیه مشترک ۱ برای تعداد دندانه ها استفاده می کنند تا سایش کاتر به طور یکنواخت بر تمام دندانه های قطعه کار تأثیر بگذارد.
سرعت برش و نرخ پیشروی بهینه
سرعت برش در شیپینگ، تابعی از طول کورس و تعداد کورس های در دقیقه است. سرعت برش (بر حسب متر بر دقیقه) برای کاتر HSS در فولادهای کربنی معمولی بین ۲۰ تا ۴۰ متر بر دقیقه و برای کاترهای کارباید پوشش دار می تواند به ۶۰ تا ۱۰۰ متر بر دقیقه برسد. افزایش سرعت برش باعث کاهش زبری سطح و افزایش نرخ تولید می شود، اما به سرعت دمای لبه برنده را بالا برده و سایش ابزار را تشدید می کند. انتخاب سرعت بهینه یک تعادل ظریف است.
نرخ پیشروی چرخشی (تغذیه) که بر حسب میلی متر بر کورس دوگانه (mm/double stroke) بیان می شود، تعیین می کند که در هر چرخش کامل قطعه کار، ابزار چه میزان به پروفیل نفوذ کند. نرخ پیشروی بالا در مرحله خشن کاری (مثلاً ۰.۳ تا ۰.۵ میلی متر بر کورس) استفاده می شود، در حالی که برای پرداخت نهایی، این نرخ به ۰.۰۲ تا ۰.۱۰ میلی متر بر کورس تقلیل می یابد. نرخ پیشروی باید به گونه ای انتخاب شود که ضمن ایجاد بهره وری، ضخامت براده تشکیل شده از حداقل مقدار بحرانی (حدود ۰.۰۲ میلی متر) کمتر نشود؛ در غیر این صورت، به جای برش، فرآیند سایش و مالش رخ داده و کیفیت سطح و عمر ابزار به شدت افت می کند.
خنک کاری و روغنی کاری در فرآیند
استفاده از سیال برش در شیپینگ چرخ دنده خورشیدی نه یک انتخاب، بلکه یک ضرورت است. وظایف اصلی آن شامل خنک کاری ناحیه برش برای جلوگیری از نرم شدگی حرارتی ابزار، روان کاری برای کاهش اصطکاک و چسبندگی براده، و شستشوی براده ها از منطقه ماشین کاری می باشد. برای کاترهای HSS، روغن های برش پایه معدنی با ویسکوزیته متوسط و افزودنی های فشار بالا (EP) رایج اند. این روغن ها یک فیلم مقاوم بین ابزار و براده ایجاد می کنند و مانع ایجاد لبه انباشته (BUE) می شوند.
برای کاترهای کارباید، به دلیل شوک حرارتی ناشی از چرخه های گرم و سردشدن سریع، مدیریت خنک کاری پیچیده تر است. در بسیاری از موارد، شیپینگ خشک با جریان هوای فشرده یا حداقل مقدار روان کاری (MQL) برای کاترهای کارباید پوشش دار ترجیح داده می شود تا از ترک های حرارتی جلوگیری شود. در هر صورت، نازل های خنک کاری باید به گونه ای هدف گیری شوند که سیال به طور مستقیم به ناحیه درگیری و پشت لبه برنده برسد. فشار و دبی کافی برای نفوذ به داخل پاکت دنده و تخلیه سریع براده ها ضروری است؛ در غیر این صورت، براده های محبوس شده سطح نهایی را خراش داده و به ابزار آسیب می رسانند.
کنترل کیفیت و بازرسی دنده خورشیدی پس از شیپینگ
تولید یک چرخ دنده خورشیدی با فرآیند شیپینگ پایان کار نیست؛ مرحله بازرسی و کنترل کیفیت است که تأیید می کند آیا قطعه الزامات طراحی را برآورده می سازد یا خیر. یک برنامه بازرسی منسجم، پروفیل دندانه، دقت هندسی و یکپارچگی ساختاری قطعه را پوشش می دهد. در صنایع پیشرفته، این مرحله بخشی تفکیک ناپذیر از چرخه تولید است و داده های آن برای بهبود مستمر فرآیند و پیش بینی عمر ابزار استفاده می شود.
اندازه گیری پروفیل دنده و تلورانس ها
قلب بازرسی، اندازه گیری دقیق پروفیل اینولوت و گام دندانه ها است. این کار توسط دستگاه های CMM (ماشین اندازه گیری مختصات) یا دستگاه های تخصصی تست پروفیل دنده مانند سری GMM از Gleason یا دستگاه های Klingelnberg انجام می شود. این دستگاه ها یک پروب (سوزن) بسیار دقیق را بر اساس مسیر تئوریک دندانه حرکت می دهند و انحرافات را بر حسب میکرون ثبت می کنند. نتایج بر اساس استانداردهای بین المللی مانند ISO 1328-1، AGMA 2015 یا DIN 3962 طبقه بندی می شوند. پارامترهایی همچون خطای پروفیل کل ($F\alpha$)، خطای گام منفرد ($fpt$)، خطای گام تجمعی ($Fpt$) و خروج از مرکز ($Fr$) اندازه گیری شده و با گرید دقت مورد نیاز (مثلاً ISO Grade 5) مقایسه می شوند.
علاوه بر پروفیل، اندازه گیری دقیق قطر بیرونی، قطر ریشه و ضخامت دندانه نیز انجام می شود. برای چرخ دنده خورشیدی که در یک مجموعه سیاره ای کار می کند، لقی (Backlash) نهایی با مونتاژ مجازی یا اندازه گیری فیزیکی با جفت کننده محاسبه می گردد. هدف نهایی، تضمین درگیری نرم و بی صدا و توزیع یکنواخت بار است. داده های این اندازه گیری ها به صورت نمودارهای گرافیکی ارائه می شوند که امکان تحلیل ریشه ای خطاها، مانند سایش ابزار یا ناهم محوری فیکسچر را فراهم می کنند.
تست جغجغه و نویز دنده
در کاربردهایی که نویز یک فاکتور حیاتی است (مانند خودروهای برقی یا تجهیزات دقیق)، بازرسی ابعادی کافی نیست. تست جغجغه (Rattle) و نویز (NVH) روی یک دستگاه تستر تخصصی انجام می شود. در این تست، چرخ دنده خورشیدی با یک چرخ دنده استاندارد (Master Gear) درگیر شده و تحت بار سبک با سرعت بالا می چرخد. سنسورهای ارتعاش و میکروفون ها، پترن های صوتی را ضبط می کنند. هرگونه نویز غیرعادی یا پیک فرکانسی خاص، نشان دهنده یک نقص موضعی مانند خطای پروفیل، پیتینگ سطحی یا خروج از مرکز است.
این تست یک روش کاربردی و بسیار سریع برای تشخیص مشکلات عملکردی است که اندازه گیری های ابعادی ممکن است نتوانند پیش بینی کنند. برای مثال، یک موج دار شدن سطحی در حد میکرون که در بازرسی CMM به سختی قابل تشخیص است، می تواند در تست نویز یک امضای فرکانسی مشخص ایجاد کند. داده های این تست برای تنظیم دقیق پارامترهای نهایی پرداخت در شیپینگ، مانند کاهش نرخ پیشروی در پاس آخر، بسیار ارزشمند است.
استانداردهای رایج (ISO، AGMA، DIN)
برای برقراری یک زبان مشترک فنی بین طراح و تولیدکننده، رجوع به استانداردها الزامی است. سه استاندارد اصلی بر دنیای دنده ها حاکم هستند. استاندارد ISO 1328 که توسط سازمان بین المللی استانداردسازی منتشر شده، جامع ترین و پرکاربردترین استاندارد در سطح جهانی است و دقت دنده های ساده و مارپیچ را در ۱۲ گرید طبقه بندی می کند. استاندارد AGMA (از انجمن تولیدکنندگان چرخ دنده آمریکا) با کد 2015 محبوبیت زیادی در آمریکای شمالی دارد و تعاریف و تلورانس های خاص خود را برای پارامترهای مختلف دارد. استاندارد DIN 3962 نیز از مؤسسه استانداردهای آلمان، مرجع اصلی اروپا است.
برای یک چرخ دنده خورشیدی که تحت شیپینگ تولید می شود، دستیابی به گرید ISO 7 یا AGMA Class 9 استانداردی متداول است، اما با ماشین های دقیق و ابزار تیز می توان به گرید ISO 6 یا حتی ۵ نیز رسید. انتخاب استاندارد و گرید هدف، مستقیماً هزینه و زمان چرخه را تعیین می کند. یک طراحی هوشمندانه، به جای تعیین بی مورد گریدهای فوق دقیق، سطح تلورانسی را انتخاب می کند که واقعاً برای کارکرد مجموعه مورد نیاز است. این کار از هدررفت منابع جلوگیری می کند.
چالش های رایج در شیپینگ چرخ دنده خورشیدی و راه حل ها
علیرغم تمام مزایای خود، شیپینگ چرخ دنده خورشیدی با چالش های خاصی همراه است که اگر مدیریت نشوند، می توانند کیفیت قطعه را به خطر انداخته و هزینه های تولید را افزایش دهند. شناخت این مشکلات و داشتن راه حلی کاربردی برای آن ها، یک اپراتور یا مهندس باتجربه را از یک مبتدی متمایز می کند. این چالش ها عمدتاً حول محور سایش ابزار، اعوجاج حرارتی و یک نقص سطحی خاص به نام «پله دار شدن» متمرکز می شوند.
سایش سریع کاتر و عمر ابزار
یکی از دردسرهای همیشگی در شیپینگ، سایش سریع لبه های برنده کاتر است، به ویژه در برش مواد سخت یا ساینده. این سایش خود را به صورت سایش سطح آزاد (Flank Wear) یا ایجاد حفره (Cratering) نشان می دهد. علت اصلی آن، فشار تماس بالا در ناحیه برش و دمای شدید محلی است. وقتی کاتر کند می شود، نیروهای برش افزایش یافته، دقت ابعادی افت کرده و کیفیت سطح به شدت نزول می کند. در نهایت، کاتر باید از دستگاه خارج و دوباره تیز شود که این کار زمان توقف تولید را به همراه دارد.
راه حل های این چالش چندبعدی است. اول، انتخاب درجه مناسب کاتر کاربایدی با پوشش پیشرفته برای مواد چالش برانگیز است. دوم، بهینه سازی پارامترهای برش برای کاهش تنش های حرارتی و مکانیکی. کاهش اندک در سرعت برش و نرخ پیشروی می تواند به طور نمایی عمر ابزار را افزایش دهد. سوم، بازرسی مداوم لبه برنده با یک لوپ یا میکروسکوپ کارگاهی و تعویض به موقع کاتر، پیش از آنکه سایش از حد بحرانی فراتر رود، از تولید قطعات معیوب جلوگیری می کند. اعمال یک برنامه تیزکاری و پوشش دهی مجدد منظم و استاندارد برای کاترهای HSS و کارباید نیز امری حیاتی است.
تغییر شکل حرارتی و کنترل اعوجاج
گرمای تولیدشده در حین برش، اگر به درستی مدیریت نشود، باعث تغییر شکل حرارتی قطعه کار و اجزای ماشین می شود. این اعوجاج پس از سرد شدن قطعه، منجر به خطاهای ابعادی و شکلی می شود که شاید در حین ماشین کاری قابل تشخیص نباشد. این مشکل به ویژه در چرخ دنده های خورشیدی جدار نازک یا آن هایی که از موادی با ضریب انبساط حرارتی بالا ساخته شده اند، شایع است. حرارت می تواند ساختار متالورژیکی سطح را نیز تغییر داده و لایه های ناخواسته ای از مارتنزیت بازپخت نشده ایجاد کند.
برای کنترل این پدیده، خنک کاری مؤثر و فراوان اولین خط دفاعی است. استفاده از روغن برش با ظرفیت حرارتی بالا و هدایت مستقیم نازل ها به ناحیه برش ضروری است. همچنین، انجام فرآیند در چندین پاس سبک، اجازه می دهد حرارت بین پاس ها دفع شود. برای قطعات با دقت بسیار بالا، می توان یک مرحله «تثبیت حرارتی» در برنامه گنجاند، یعنی توقف کوتاه فرآیند برای هم دماشدن قطعه. پس از ماشین کاری نیز، قطعات باید به آرامی و در یک محیط کنترل شده خنک شوند تا از تنش های پسماند و اعوجاج ناهمسو جلوگیری شود.
پله دار شدن سطح دنده و علل آن
پله دار شدن (Stepping) یک نقص سطحی شبیه به پله های ریز روی پهلوی دندانه است که مستقیماً به طبیعت ناپیوسته شیپینگ مربوط می شود. این پله ها، سطوح براده برداری نشده ای هستند که به دلیل هماهنگی ضعیف بین چرخش قطعه کار و حرکت خطی کاتر باقی می مانند. پله دار شدن معمولاً در ناحیه ای از پروفیل که انحنای بیشتری دارد (نزدیک به ریشه یا نوک)، بارزتر است. این نقص نه تنها کیفیت ظاهری، بلکه عملکرد روان کاری و حتی استحکام خستگی دندانه را تحت تأثیر قرار می دهد.
علت اصلی، انتخاب نادرست نرخ پیشروی چرخشی نسبت به سرعت کورس و انحنای پروفیل است. یک نرخ پیشروی بیش از حد بالا، پله های بزرگتری ایجاد می کند. راه حل، کاهش نرخ پیشروی در پاس های پرداخت نهایی و افزایش تعداد کورس های در دقیقه است. در ماشین های CNC مدرن، می توان یک چرخه پرداخت ویژه تعریف کرد که در آن، نرخ پیشروی به صورت تطبیقی در بخش های با انحنای بیشتر کاهش یابد. همچنین، تیز بودن مطلق لبه برنده کاتر و صلبیت بالای ماشین، به کاهش این عارضه کمک شایانی می کنند.
سوالات متداول (FAQ)
آیا شیپینگ برای دنده های داخلی (رینگ) نیز مناسب است؟
بله، شیپینگ روشی ایده آل و در بسیاری موارد تنها روش عملی برای برش دنده های داخلی، از جمله رینگ دنده در جعبه دنده های سیاره ای است. در این فرآیند، کاتر در داخل قطعه کار قرار گرفته و با حرکت رفت و برگشتی خود، دندانه ها را از داخل به بیرون ایجاد می کند. انعطاف پذیری شیپینگ در این کاربرد بی نظیر است.
چه عواملی هزینه شیپینگ را افزایش می دهد؟
عوامل اصلی شامل سایش و تعویض مکرر کاتر (هزینه ابزار)، زمان چرخه طولانی تر نسبت به هابینگ (هزینه ماشین ساعت)، پیچیدگی فیکسچر برای دقت بالا و نیاز به خنک کاری و روغن کاری مناسب است. همچنین، نیاز به اپراتور ماهر برای تنظیمات دقیق و بازرسی های مکرر نیز بر هزینه های سربار می افزاید.
چگونه کیفیت شیپینگ را در تولید انبوه تضمین کنیم؟
تضمین کیفیت در تولید انبوه از طریق ترکیبی از ماشین های CNC پیشرفته با قابلیت جبران سازی خطا، برنامه ریزی دقیق تعویض و تیزکاری کاتر بر اساس عمر تعریف شده، استفاده از سیستم های خنک کاری فیلتردار و کنترل شده، و اجرای یک برنامه بازرسی آماری فرآیند (SPC) حاصل می شود. کالیبراسیون دوره ای ماشین و فیکسچرها نیز حیاتی است.
مطالب مرتبط جهت مطالعه:
دیدگاهتان را بنویسید