
فهرست مطالب
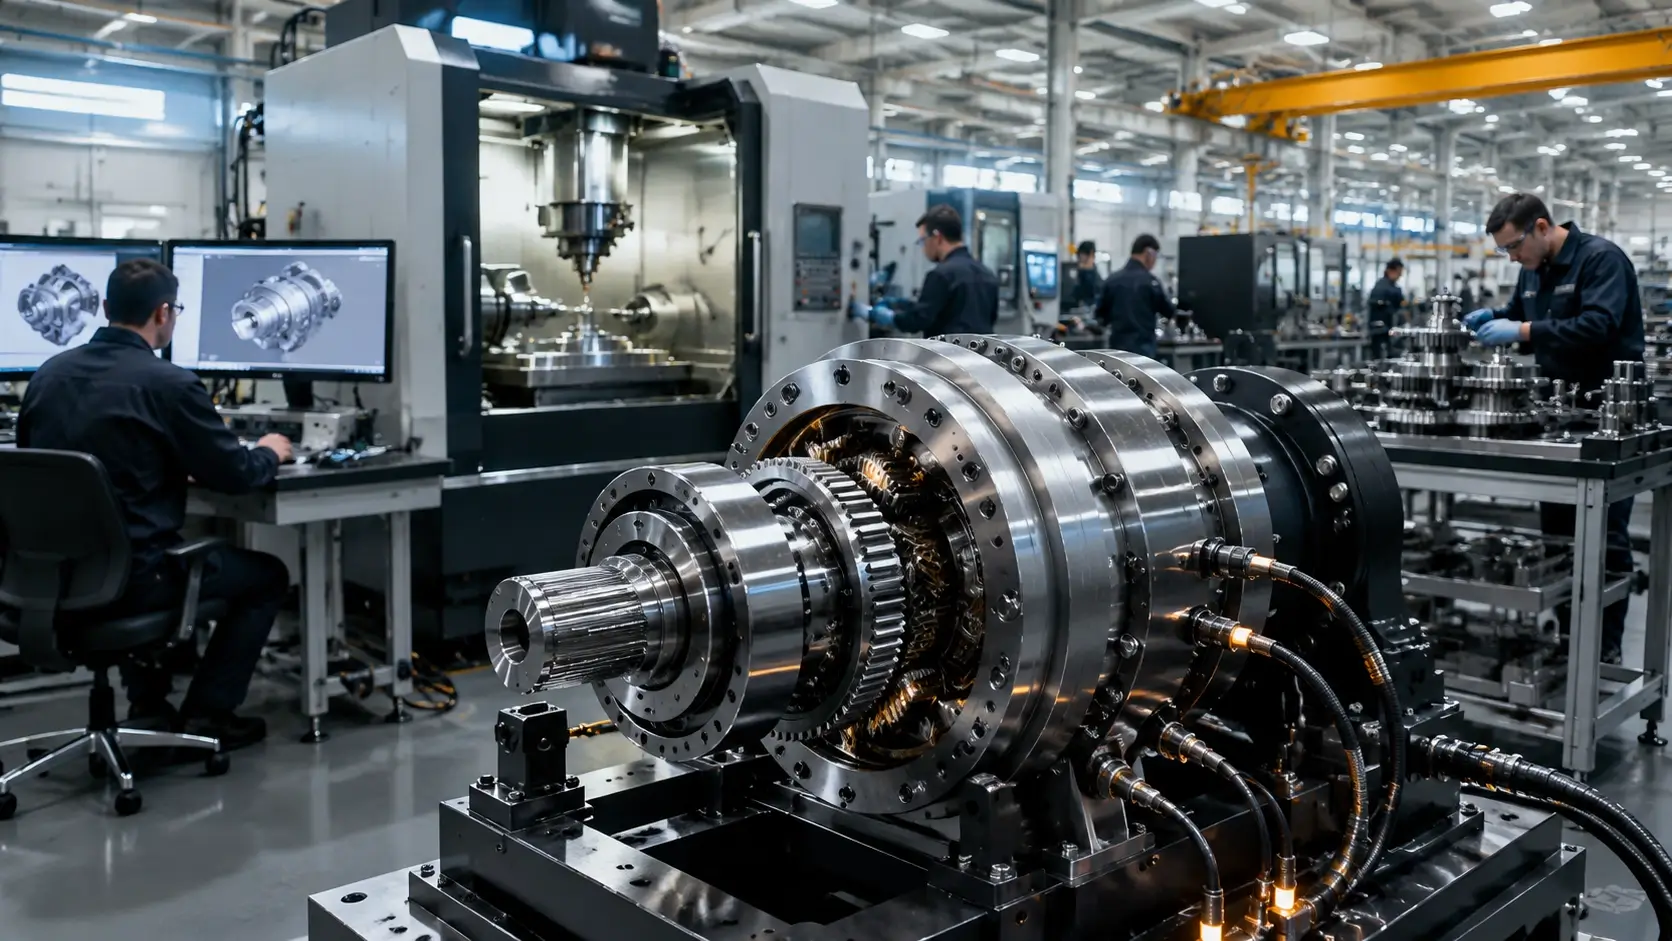
فرآیند تولید گیربکس خورشیدی یکی از دقیق ترین و پیچیده ترین زنجیره های مهندسی در صنعت انتقال قدرت است. از طراحی اولیه نسبت تبدیل گرفته تا عملیات حرارتی و تست نهایی، هر مرحله مستقیماً بر راندمان، طول عمر و قابلیت اطمینان این سیستم های فشرده اثر می گذارد. در این مقاله، گام به گام فرآیند تولید یک گیربکس خورشیدی باکیفیت را بررسی می کنیم و به نکات فنی، انتخاب مواد و روش های بهینه سازی می پردازیم. برای خرید گیربکس خورشیدی میتوانید با متخصصین ما مشورت نمایید.
| مرحله تولید | فعالیت های کلیدی | تجهیزات و نرم افزارها | نکات حیاتی |
|---|---|---|---|
| طراحی مهندسی | تعیین نسبت تبدیل، تحلیل تنش و سینماتیک | نرم افزارهای KISSsoft، Romax، CAD | دقت در محاسبات بار و تلرانس ها |
| انتخاب مواد | انتخاب آلیاژهای فولادی مقاوم و عملیات حرارتی | آزمایشگاه متالورژی، کوره های حرارتی | تطابق سختی و چقرمگی با بارهای ضربه ای |
| ماشین کاری | هابینگ، تراشکاری، صفحه تراشی، هونینگ | ماشین های CNC، چرخ دنده زن، سنگ زنی | دقت پروفیل دندانه طبق ISO 1328 |
| عملیات حرارتی | سخت کاری سطحی، کربورایزینگ، نیتروژن دهی | کوره های اتمسفر کنترل شده، تجهیزات کوئنچ | جلوگیری از تاب بردگی و کنترل اعوجاج |
| مونتاژ | مونتاژ دنده خورشیدی، سیاره ای، رینگ | پرس های دقیق، ابزارهای تراز، ابزار گشتاور | هم محوری دقیق و پیش بار یاتاقان ها |
| تست و بازرسی | اندازه گیری صدا، لرزش، راندمان و بازرسی چشمی | میز تست، سنسورهای ارتعاش، CMM | تأیید استانداردهای ISO 14635 و AGMA |
طراحی مهندسی گیربکس خورشیدی
مرحله طراحی مهندسی نقشه راه کل فرآیند تولید را تعیین می کند. در این گام، پارامترهایی مانند نسبت تبدیل، گشتاور خروجی، تعداد دنده ها و هندسه درگیری بر اساس نیازهای کاربردی محاسبه می شوند. بدون تحلیل دقیق سینماتیکی و استاتیکی، حتی بهترین مواد و پیشرفته ترین ماشین کاری نمی توانند عملکرد مطلوب را تضمین کنند.
تعیین نسبت تبدیل و گشتاور مورد نیاز
نسبت تبدیل در یک مجموعه سیاره ای از طریق رابطه $i = 1 + \\frac{NR}{NS}$ (در حالت رینگ ثابت و خروجی از حامل) به دست می آید، که در آن $NR$ تعداد دندانه های رینگ و $NS$ تعداد دندانه های خورشید است. مهندسان با انتخاب این تعداد دندانه، نسبت کاهش را از حدود ۳:۱ تا ۱۲:۱ در یک طبقه تنظیم می کنند. عامل تعیین کننده دیگر، گشتاور خروجی مورد نیاز است که با فرمول $T{out} = T{in} \times i \times \eta$ محاسبه می شود. برای کاربردهای صنعتی، ضریب سرویس (Service Factor) بر اساس استاندارد AGMA 2001 اعمال می شود تا بارهای ضربه ای و اضافه بارهای لحظه ای پوشش داده شوند. انتخاب نادرست این پارامترها می تواند به طراحی دنده ای با تنش تماسی یا خمشی بیش از حد مجاز منجر شود که توسط استاندارد ISO 6336 کنترل می گردد.
بنابراین، محاسبه تنش خمشی و تماسی با استفاده از معادلات استاندارد انجام شده و ضریب های ایمنی حداقل ۱.۲۵ برای خمش و ۱.۱ برای تماس در نظر گرفته می شود. در این مرحله همچنین تعادل نیروهای شعاعی و محوری روی بلبرینگ ها نیز بررسی می شود تا از عمر بالای اجزا اطمینان حاصل شود.
شبیه سازی و آنالیز تنش دنده ها با نرم افزار
پیش از ساخت نمونه، شبیه سازی های المان محدود (FEA) در نرم افزارهای تخصصی مانند KISSsoft یا Romax انجام می شود. این ابزارها توزیع تنش تماسی و خمشی در دندانه ها را شبیه سازی کرده، اثر انحرافات ساخت و بار را پیش بینی می کنند. همچنین می توان لقی انتقال (Backlash) و خطای انتقال (Transmission Error) را محاسبه کرد تا احتمال ایجاد سر و صدا و لرزش کاهش یابد. تحلیل المان محدود به مهندسان اجازه می دهد پروفیل دندانه را اصلاح کنند (مثلاً با اعمال تاج برداری یا Flank Modification) تا الگوی تماس بهینه شود.
شبیه سازی های دینامیکی نیز رفتار گیربکس در دورهای مختلف و اثر روانکاری را مدل سازی می کنند. نتایج این تحلیل ها مستقیماً در طراحی نهایی و انتخاب تلرانس ها به کار می رود. استفاده از این نرم افزارها، هزینه نمونه سازی اشتباه را به شدت کاهش می دهد و طبق تجربه صنعتی، تا ۳۰٪ زمان توسعه محصول را کم می کند.
انتخاب مواد اولیه و عملیات حرارتی
پس از طراحی، گزینش مواد و فرآیندهای حرارتی نقش حیاتی در استحکام و دوام قطعات دارد. دنده های گیربکس خورشیدی تحت تنش های خمشی و تماسی مکرر قرار می گیرند و باید مقاومت سایشی بالایی داشته باشند. انتخاب نادرست آلیاژ می تواند به شکست زودهنگام دنده حتی در طراحی بی نقص منجر شود.
آلیاژهای فولادی مناسب برای دنده خورشیدی
فولادهای آلیاژی مانند AISI 4140 (کروم-مولیبدن) و AISI 8620 (نیکل-کروم-مولیبدن) به دلیل قابلیت سخت کاری سطحی و چقرمگی مطلوب، پرکاربردترین انتخاب ها هستند. فولاد AISI 4140 معمولاً به صورت کوئنچ و تمپر شده به کار می رود و برای دنده هایی با بار متوسط و تنش بالا مناسب است. AISI 8620 به ویژه در فرآیند کربورایزینگ عملکرد عالی از خود نشان می دهد و عمق سختی یکنواختی را در لایه سطحی ایجاد می کند. افزودن نیکل در این فولاد، چقرمگی هسته را افزایش می دهد که برای تحمل شوک های گشتاوری ایده آل است.
برای کاربردهای خاص در محیط های خورنده، فولادهای زنگ نزن سری 400 یا نیتریدینگ استفاده می شود. انتخاب درجه سختی مناسب (۵۵-۶۲ HRC) طبق استاندارد SAE J1268 تضمین می کند که سختی سطح به اندازه کافی بالا باشد بدون آنکه شکنندگی بیش از حد ایجاد شود. مواد اولیه معمولاً از نظر ترکیب شیمیایی، اندازه دانه و تمیزی به دقت کنترل می شوند تا خواص مکانیکی یکنواخت تأمین گردد.
فرآیند سخت کاری و کربن دهی دنده ها
کربورایزینگ (Carburizing) فرآیندی است که در آن قطعات فولادی کم کربن در محیط غنی از کربن (گاز یا نمک) تا دمای ۸۵۰-۹۵۰ درجه سانتی گراد حرارت داده می شوند و کربن به سطح نفوذ می کند. پس از آن، قطعه به سرعت کوئنچ می شود تا مارتنزیت سخت در سطح و پرلیت چقرمه در هسته تشکیل شود. نتیجه سختی سطحی ۶۰-۶۴ HRC و عمق کربورایزینگ ۰.۵ تا ۱.۵ میلی متر بسته به کاربرد است. برای کنترل یکنواختی و جلوگیری از اکسیداسیون، از کوره های اتمسفر کنترل و مجهز به سیستم پایش پتانسیل کربن استفاده می شود.
پس از سخت کاری، تاب بردگی اجتناب ناپذیر است؛ بنابراین سنگ زنی یا هونینگ نهایی برای بازگرداندن دقت پروفیل دندانه (مثلاً ISO 1328 grade 5) ضروری است. روش های دیگر مانند نیتروژن دهی (Nitriding) که در دماهای پایین تر انجام می شود، اعوجاج کمتری ایجاد می کند و برای دنده های دقیق مناسب است. انتخاب فرآیند به هزینه، عمق سختی و خواص نهایی بستگی دارد.
مراحل ماشین کاری قطعات اصلی
ماشین کاری دقیق، پروفیل دندانه ها و سطوح را به شکل نهایی درمی آورد. دقت این مرحله مستقیماً بر لقی، صدا و راندمان اثرگذار است. در خطوط تولید پیشرفته، ماشین های CNC چندمحوره وظیفه تراشکاری، هابینگ و سنگ زنی را بر عهده دارند.
تراشکاری و هابینگ دنده خورشیدی
هابینگ (Gear Hobbing) اصلی ترین روش برای ایجاد دندانه های بیرونی دنده خورشیدی و سیاره ای است. در این فرآیند، یک ابزار هاب چرخان در حالی که قطعه کار نیز می چرخد، دندانه ها را به صورت تدریجی براده برداری می کند. دقت مارپیچ و عمق دندانه ها با کنترل هم زمان محورهای چرخشی و خطی تأمین می شود. هاب های با پوشش TiAlN سرعت برش بالاتر و عمر طولانی تری دارند. دقت هابینگ معمولاً به کلاس ISO 1328 grade 7-8 می رسد که برای کاربردهای عمومی کافی است.
برای دستیابی به دقت بالاتر، سنگ زنی (Gear Grinding) پس از عملیات حرارتی به کار می رود که دقت کلاس 4-5 را تضمین می کند. ماشین های سنگ زنی پروفیل دنده با چرخ های CBN به طور خودکار خطای گام و اریب را اندازه گیری و اصلاح می کنند. این مرحله برای دنده های گیربکس های دقیق و کم صدا الزامی است.
تولید رینگ دنده و کریر سیاره ای
رینگ دنده با دندانه های داخلی معمولاً با روش شیپینگ (Gear Shaping) یا براچینگ تولید می شود. در شیپینگ، یک کاتر پینیونی حرکت رفت و برگشتی دارد و قطعه کار می چرخد تا دندانه ها شکل گیرند. این روش برای قطرهای بزرگ و پروفیل های خاص انعطاف پذیری دارد. برای بهبود صافی سطح و کاهش تنش پسماند، هونینگ (Honing) دنده ها نهایی می شود. کریر حامل سیاره ای نیازمند دقت بالا در موقعیت سوراخ های محورهای سیاره ای است. معمولاً از فرزکاری CNC با تلرانس های موقعیتی کمتر از ۰.۰۱ میلی متر استفاده می شود.
در تولید انبوه، کریر ممکن است با روش متالورژی پودر یا ریخته گری دقیق ساخته و سپس ماشین کاری تکمیلی شود. دقت تراز این قطعه مستقیماً بر توزیع بار بین دنده های سیاره ای اثر می گذارد و هرگونه خطا می تواند باعث سایش موضعی و کاهش عمر ۲۰-۳۰٪ شود.
ساخت شافت خورشیدی و بلبرینگ ها
شافت خورشیدی معمولاً به صورت یکپارچه همراه دنده ساخته می شود تا تمرکز تنش از بین برود. عملیات تراشکاری دقیق و سپس سنگ زنی قطر نشیمنگاه ها با تلرانس های h6 انجام می شود. بلبرینگ های انتخابی اغلب از نوع شیار عمیق یا غلطکی استوانه ای با کلاس دقت P6 یا بالاتر هستند. نصب صحیح آن ها با پیش بار کنترل شده (از طریق مهره قفلی یا واشر فنری) برای حداقل سازی لقی و ارتعاش ضروری است. تمامی سطوح یاتاقانی باید زبری سطح Ra ≤ 0.4 میکرومتر داشته باشند تا عمر خستگی افزایش یابد.
بلبرینگ ها پیش از نصب در کانال های روغن شسته می شوند و در مراحل مونتاژ با روان کاری اولیه پوشش داده می شوند. کیفیت یاتاقان ها طبق استاندارد ISO 281 برای محاسبه عمر اسمی یا پیشرفته تر بر اساس SKF General Catalogue ارزیابی می شود.
مونتاژ و تست عملکرد گیربکس
مونتاژ نهایی نیازمند دقت در تراز و اعمال گشتاورهای صحیح است. کوچک ترین خطا در تراز می تواند به سایش نابرابر و کاهش طول عمر منجر شود. پس از مونتاژ، یک سری تست های عملکردی جامع انجام می گیرد.
مراحل مونتاژ مجموعه دنده سیاره ای
ابتدا دنده خورشیدی و بلبرینگ های مربوطه در محفظه قرار می گیرند. سپس کریر با دنده های سیاره ای که از پیش بارگذاری شده اند، به دقت درون رینگ دنده جاسازی می شود. در این مرحله باید اطمینان حاصل شود که دنده های سیاره ای هم زمان با دنده خورشیدی و رینگ درگیر شوند. لقی بین دندانه ها (Backlash) با ساعت اندازه گیری یا پروب الکترونیکی بررسی می شود و معمولاً بین ۰.۰۲ تا ۰.۱۵ میلی متر بسته به اندازه گیربکس تنظیم می گردد. برای تسهیل مونتاژ و جلوگیری از آسیب، قطعات اغلب تحت گرمای موضعی یا با پرس های هیدرولیکی کم سرعت مونتاژ می شوند.
پس از بستن درپوش ها، سیستم آب بندی استاتیکی و دینامیکی نصب شده و محفظه از نظر نشتی با هوای فشرده یا گاز نیتروژن تست می شود. در نهایت، روانکار طبق حجم و نوع مشخص شده در دستورالعمل سازنده شارژ می شود.
تست نویز، لرزش و راندمان مکانیکی
گیربکس مونتاژشده بر روی میز تست با موتور محرک و ترمز دینامیکی بارگذاری می شود. سنسورهای شتاب سنج و میکروفن های جهت دار، سطح ارتعاش و نویز را در شرایط مختلف بار (از بی باری تا ۱۵۰٪ بار نامی) ثبت می کنند. ارتعاشات فرکانس های درگیری دنده (Gear Mesh Frequency) تحلیل شده و با حدود پذیرفته شده استاندارد ISO 14635-1 مقایسه می شود. راندمان مکانیکی با اندازه گیری گشتاور ورودی و خروجی توسط ترانسدیوسرهای دقیق محاسبه می شود و باید در محدوده ۹۷-۹۹٪ برای یک طبقه و ۹۴-۹۷٪ برای چند طبقه باشد.
تست دوام بلندمدت نیز طبق برنامه بارگذاری تعریف شده انجام می شود تا خستگی دنده و بلبرینگ ها ارزیابی شود. در طول تست، دمای روغن و بدنه پایش می گردد؛ افزایش دما بیش از ۷۰ درجه سانتی گراد (بالاتر از دمای محیط) می تواند نشان دهنده مشکل در روان کاری یا درگیری باشد.
کنترل کیفیت نهایی و استانداردهای تست
پس از تست های عملکردی، ابعاد بحرانی با دستگاه اندازه گیری مختصات (CMM) بازرسی می شود تا مطابقت با نقشه و تلرانس های هندسی تأیید گردد. بازرسی ذرات فرسایشی در روغن توسط اسپکتروسکوپی می تواند منبع مشکلات زودهنگام را شناسایی کند. کلیه نتایج در گزارش های کنترل کیفیت ثبت و با الزامات سیستم مدیریت کیفیت (مانند ISO 9001:2015 یا IATF 16949 برای صنعت خودرو) تطبیق داده می شود.
استانداردهای پذیرش برای لرزش و نویز معمولاً بر اساس ISO 8579-2 یا توافق با مشتری تعیین می شود. این ارزیابی ها تضمین می کنند که هر گیربکس خورشیدی پیش از بسته بندی و ارسال، عملکردی قابل اعتماد خواهد داشت.
مقایسه روش های تولید گیربکس خورشیدی
تولید گیربکس خورشیدی می تواند از مسیرهای مختلفی انجام شود که هرکدام مزایا و محدودیت های خاص خود را دارند. انتخاب روش بستگی به تیراژ تولید، الزامات عملکردی و بودجه دارد.
روش سنتی ماشین کاری در مقابل روش متالورژی پودر
روش سنتی ماشین کاری شامل هابینگ، شیپینگ و سنگ زنی است که برای نمونه سازی و تیراژ کم تا متوسط مناسب است. این روش دقت بسیار بالا و انعطاف پذیری در تغییر طراحی را فراهم می کند اما هزینه و زمان تولید را افزایش می دهد. در مقابل، متالورژی پودر (Powder Metallurgy) امکان تولید انبوه قطعات دنده ای نزدیک به شکل نهایی (Near Net Shape) را فراهم می کند. دنده های تولیدی با این روش معمولاً نیاز به کالیبراسیون یا ماشین کاری سبک دارند. هزینه ابزار (قالب) بالاست، اما برای تیراژهای بالای ۵۰,۰۰۰ قطعه توجیه اقتصادی دارد.
با این حال، خواص مکانیکی قطعات متالورژی پودر به دلیل تخلخل باقی مانده (حتی پس از فرآیندهای تراکم مجدد) به خوبی فولادهای فورج و ماشین کاری نیست. طبق تحقیقات MPIF (Metal Powder Industries Federation)، استحکام خستگی دنده های پودری تا ۲۰٪ کمتر از دنده های ساخته شده از ماده فورج شده معادل است. بنابراین برای گیربکس های با بار سنگین، روش سنتی همچنان ترجیح داده می شود.
مزایا و معایب فرآیندهای مختلف تولید
فرآیند فورج دقیق (Precision Forging) دنده ها مزیت جریان دانه پیوسته در اطراف پروفیل دندانه را دارد که استحکام خستگی را افزایش می دهد. اما نیاز به قالب های گران و تجهیزات پرس سنگین، آن را برای تیراژهای انبوه توجیه پذیر می کند. ریخته گری دقیق (Investment Casting) برای ساخت کریرهای پیچیده با شکل نزدیک به نهایی کاربرد دارد، اما انقباض و دقت ابعادی محدودتر نسبت به ماشین کاری CNC دارد.
جدای از روش اصلی، عملیات تکمیلی مانند هونینگ یا سنگ زنی اصلاحی برای تمام روش ها جهت رسیدن به کلاس دقت بالا ضروری است. در مجموع، انتخاب فرآیند باید بر مبنای تحلیل هزینه چرخه عمر (Life-Cycle Cost) و الزامات کیفی محصول صورت گیرد. استفاده از ترکیب روش ها (مثلاً کریر ریخته گری + دنده های ماشین کاری) می تواند توازن بهینه ای ایجاد کند.
نکات تخصصی نگهداری و بهینه سازی خط تولید
حتی بهترین فرآیند تولید نیز بدون نگهداری مناسب و بهینه سازی مستمر، نمی تواند کیفیت پایدار را تضمین کند. دو عامل روانکاری و زمان ماشین کاری از اهمیت ویژه ای برخوردارند.
اهمیت روغن کاری و انتخاب روانکار مناسب
روانکار نه تنها اصطکاک و سایش را کاهش می دهد، بلکه بخشی از حرارت تولیدی را نیز دفع می کند. برای گیربکس های خورشیدی، روغن های با کیفیت بالا با ویسکوزیته مناسب (مانند ISO VG 220) و افزودنی های ضد سایش (AW) و ضد خوردگی توصیه می شود. انتخاب نادرست روغن می تواند منجر به خرابی زودرس دنده ها و بلبرینگ ها شود. در خط تولید، سیستم روان کاری مرکزی با فیلتراسیون مداوم باعث می شود ذرات ساینده حذف و شرایط روغن پایدار بماند. پایش وضعیت روغن از طریق شمارش ذرات و آنالیز ویسکوزیته به نگهداری پیش بینانه کمک می کند.
همچنین، روان کاری صحیح در حین مونتاژ و تست اولیه نیز تأثیر زیادی بر عمر مفید دارد. روغن های سنتتیک با شاخص ویسکوزیته بالا برای دماهای کاری گسترده ترجیح داده می شوند.
کاهش هزینه تولید با بهینه سازی زمان ماشین کاری
زمان ماشین کاری بزرگترین بخش هزینه های تبدیل سازی است. بهینه سازی پارامترهای براده برداری (سرعت برش، نرخ پیشروی، عمق برش) با استفاده از ابزارهای با پوشش TiAlN یا کاربید سمانته می تواند بهره وری را تا ۲۰٪ افزایش دهد. همچنین برنامه ریزی مسیر ابزار در نرم افزار CAM و کاهش زمان های غیربراده برداری (تعویض ابزار، اندازه گیری) ضروری است. استفاده از استراتژی های ماشین کاری با سرعت بالا (High-Speed Machining) و به کارگیری خنک کاری پرفشار، نه تنها سرعت را بالا می برد بلکه کیفیت سطح را نیز بهبود می بخشد.
تجمیع عملیات مشابه روی ماشین های چندکاره (Multi-Tasking) و پیاده سازی اصول تولید ناب (Lean Manufacturing) زمان چرخه را به طور قابل توجهی کاهش می دهد. شبیه سازی فرآیند پیش از تولید نیز به شناسایی گلوگاه ها و بهینه سازی توالی عملیات کمک می کند.
سوالات متداول (FAQ)
چه عواملی بر دقت دنده خورشیدی تأثیر می گذارد؟
دقت دنده خورشیدی تحت تأثیر کیفیت ماشین کاری اولیه، عملیات حرارتی و فرآیند نهایی سنگ زنی قرار دارد. خطاهای ناشی از تاب بردگی حرارتی، تراز نادرست در حین هابینگ و سایش ابزار، دقت پروفیل دندانه (کلاس ISO 1328) را کاهش می دهند. همچنین، انتخاب نامناسب مواد و سختی غیر یکنواخت می تواند به اعوجاج و کاهش دقت منجر شود. استفاده از ماشین های CNC پیشرفته و کنترل فرآیند آماری تا حد زیادی این خطاها را کنترل می کند.
چگونه از تاب بردگی حرارتی قطعات جلوگیری کنیم؟
تاب بردگی حرارتی عمدتاً ناشی از تنش های پسماند و نرخ سرد شدن غیریکنواخت در عملیات حرارتی است. برای پیشگیری، قطعات باید به طور یکنواخت گرم شوند و از کوئنچ کنترل شده (مانند کوئنچ در نمک مذاب یا روغن با سرعت مناسب) استفاده شود. پیش گرمایش یکنواخت قطعات ضخیم و طراحی مناسب فیکسچرهای عملیات حرارتی نیز مؤثر است. همچنین، انجام تنش زدایی قبل از ماشین کاری نهایی و استفاده از فولادهای با قابلیت سخت کاری پایین مثل گریدهای پایدارتر، ریسک تاب بردگی را کاهش می دهد. استانداردهای SAE AMS 2750 برای کنترل یکنواختی دما در کوره ها توصیه می شود.
مطالب مرتبط جهت مطالعه:
دیدگاهتان را بنویسید