
فهرست مطالب
- چرخ دنده خورشیدی بزرگ چیست و چه نقشی در سیستم سیاره ای دارد؟
- مشخصات فنی و معیارهای طراحی چرخ دنده خورشیدی بزرگ
- جنس و عملیات حرارتی مناسب برای چرخ دنده خورشیدی بزرگ
- روش های ساخت و ماشین کاری چرخ دنده خورشیدی بزرگ
- کاربردهای رایج چرخ دنده خورشیدی بزرگ در صنایع
- مزایا و معایب استفاده از چرخ دنده خورشیدی بزرگ
- نکات انتخاب و سفارش چرخ دنده خورشیدی بزرگ از تولیدکننده
- نگهداری و عیب یابی چرخ دنده خورشیدی بزرگ
- سوالات متداول (FAQ)
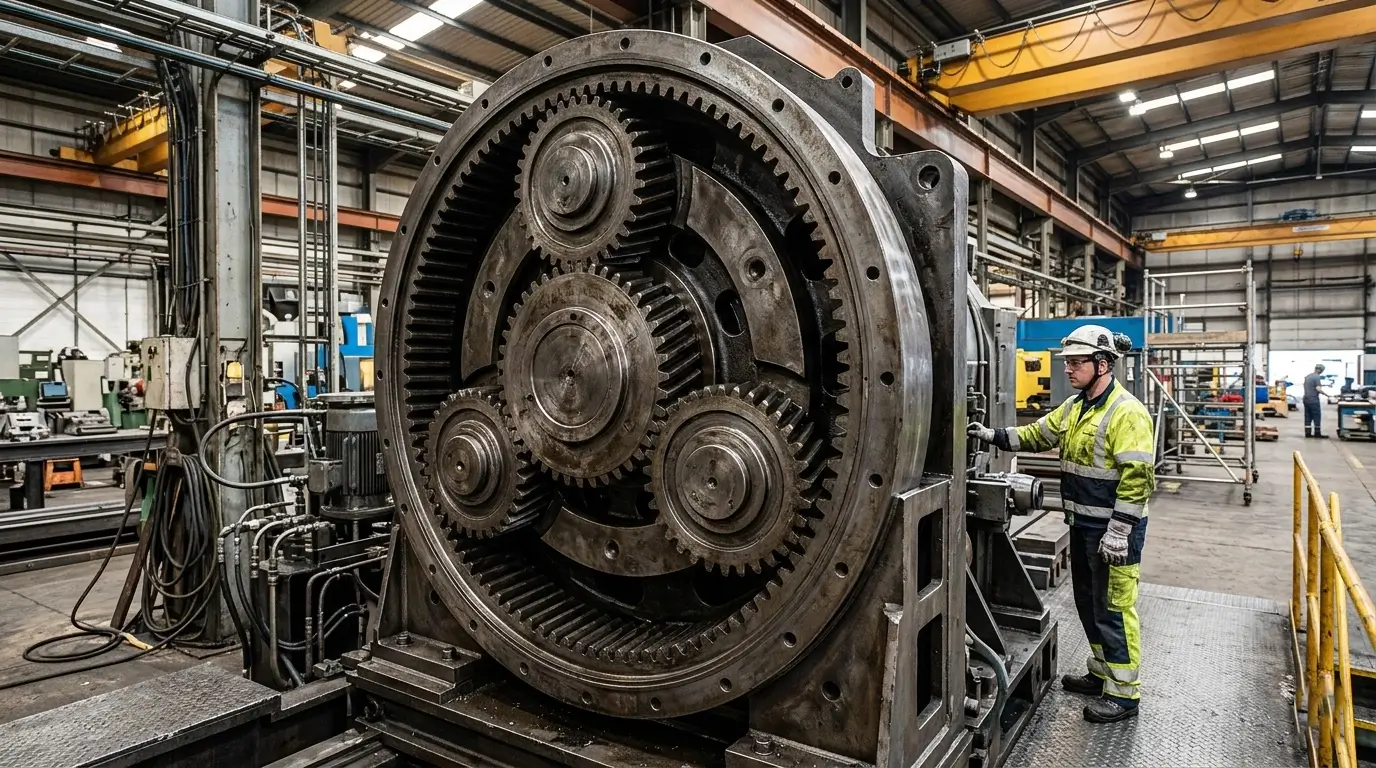
در قلب بسیاری از گیربکس های پیشرفته صنعتی، چرخ دنده ای مرکزی وجود دارد که نقشی حیاتی در انتقال گشتاور و کاهش سرعت ایفا می کند: چرخ دنده خورشیدی بزرگ. این قطعه که در سیستم های سیاره ای (اپی سیکلیک) جای می گیرد، به عنوان محور اصلی درگیر با چرخ دنده های سیاره عمل کرده و امکان تقسیم بار میان چندین نقطه تماس را فراهم می سازد. در صنایعی که قدرت بالا، وزن کم و قابلیت اطمینان طولانی مدت ضروری است – از توربین های بادی و ماشین آلات معدنی گرفته تا جرثقیل های سنگین و پیشرانه های دریایی – چرخ دنده خورشیدی بزرگ به عنوان یک جزء راهبردی ظاهر می شود. در این راهنما، فراتر از تعریف ساده، به بررسی دقیق معیارهای طراحی، جنس های مهندسی، روش های ساخت و نکات عملی انتخاب و نگهداری این قطعه خواهیم پرداخت. برای خرید گیربکس خورشیدی میتوانید با متخصصین ما مشورت نمایید.
| مشخصه | چرخ دنده خورشیدی کوچک / استاندارد | چرخ دنده خورشیدی بزرگ |
|---|---|---|
| مدول (Module) معمول | کمتر از ۴ میلی متر | ۶ میلی متر تا بیش از ۲۰ میلی متر |
| قطر بیرونی | زیر ۲۰۰ میلی متر | بالای ۵۰۰ میلی متر (گاهی تا چند متر) |
| ظرفیت گشتاور | زیر ۱,۰۰۰ نیوتن متر | ۱۰,۰۰۰ نیوتن متر به بالا |
| جنس غالب | فولاد ساده کربنی یا آلیاژی | فولاد آلیاژی (AISI ۴۱۴۰، ۴۳۴۰، ۸۶۲۰) با سختی بالا |
| روش ساخت | تراشکاری و هابینگ معمولی | هابینگ سنگین، شیپینگ، سنگ زنی پروفیل |
| عملیات حرارتی | سخت کاری القایی موضعی | کربن دهی (Case Hardening) یا نیتروژن دهی عمیق |
| کاربرد | گیربکس های ابزار دستی و خودروهای سبک | گیربکس توربین بادی، معدنی، سیمان، کشتی |
| تلرانس و دقت | DIN ۸–۱۰ | DIN ۵–۷ (AGMA ۱۰–۱۲) برای کاهش نویز و لرزش |
چرخ دنده خورشیدی بزرگ چیست و چه نقشی در سیستم سیاره ای دارد؟
درک عملکرد چرخ دنده خورشیدی بزرگ بدون شناخت معماری مجموعه سیاره ای ممکن نیست. این قطعه نقشی فراتر از یک چرخ دنده مرکزی ایفا می کند و قلب تپنده تقسیم بار و تغییر نسبت دور به شمار می رود. در ادامه، ساختار و تمایز آن را دقیق تر بررسی می کنیم.
تعریف و ساختار چرخ دنده خورشیدی در گیربکس سیاره ای
در یک گیربکس سیاره ای (Epicyclic Gearing)، چرخ دنده خورشیدی (Sun Gear) در مرکز مجموعه قرار می گیرد و با تعدادی چرخ دنده سیاره ای (Planet Gears) که بر روی یک بازوی حامل (Carrier) سوار شده اند، درگیر می شود. این چرخ دنده های سیاره ای همزمان با یک چرخ دنده حلقه ای (Ring Gear) داخلی نیز دندانه دار هستند. گشتاور ورودی می تواند به شفت متصل به چرخ دنده خورشیدی وارد شود و از طریق چرخ دنده های سیاره به خروجی (که ممکن است حامل یا حلقه باشد) منتقل گردد. مزیت کلیدی این چینش، توزیع بار روی چندین سیاره است که سبب می شود چرخ دنده خورشیدی بزرگ، گشتاور بسیار بالایی را با ابعاد نسبتاً فشرده تحمل کند.
هنگامی که به اصطلاح «بزرگ» اشاره می شود، با قطعاتی روبه رو هستیم که مدول (اندازه دندانه) و قطر خارجی آن ها به مراتب از نمونه های معمول صنعتی فراتر رفته است. در این مقیاس، دندانه های خورشید باید به گونه ای طراحی شوند که علاوه بر تحمل تنش های خمشی و تماسی، تغییر شکل های پیچشی شفت را نیز جذب کنند. طراحی پروفیل اینولوت (Involute) مطابق با استانداردهای AGMA و ISO ۶۳۳۶ برای اطمینان از درگیری نرم و حداقل لغزش در طول خط تماس، ضروری است.
تفاوت چرخ دنده خورشیدی بزرگ با نمونه های کوچک و استاندارد
تفاوت اصلی به ابعاد فیزیکی محدود نمی شود، بلکه رویکرد مهندسی پشت آن را نیز شامل می شود. یک چرخ دنده خورشیدی کوچک در ابزارهای خانگی یا گیربکس های سبک خودرویی با مدول ۱ تا ۳ میلی متر، تحمل گشتاوری پایین و دقت معمولی ساخته می شود. در مقابل، نسخه بزرگ برای صنایع سنگین طراحی می شود. در این نمونه ها، مدول بالای ۱۰ میلی متر انتخاب رایجی است، زیرا دندانه های بزرگ تر مقاومت خمشی بیشتری دارند و می توانند عملیات حرارتی عمیق تری را بپذیرند.
علاوه بر این، الزامات تلرانس گذاری بسیار سخت گیرانه تر است. در نمونه های کوچک، خطای پروفیل و گام ممکن است اثر محسوسی بر صدا نداشته باشد، اما در یک چرخ دنده خورشیدی بزرگ که با سرعت ۱۵۰۰ دور در دقیقه در داخل یک توربین بادی کار می کند، کوچک ترین انحراف هندسی منجر به ارتعاش، شکست زودهنگام پیتینگ (Pitting) و تلفات توان می شود. همچنین، در نسخه های بزرگ، غالباً از اتصال اسپلاین (Spline Shaft) داخلی برای انتقال گشتاور به شفت استفاده می شود، در حالی که نمونه های کوچک ممکن است تنها با خار (Keyway) ساده مونتاژ شوند.
مشخصات فنی و معیارهای طراحی چرخ دنده خورشیدی بزرگ
طراحی یک چرخ دنده خورشیدی بزرگ یک فرآیند چندمتغیره است که در آن پارامترهایی چون مدول، زاویه فشار، تعداد دندانه و مقاومت سطحی باید با شرایط بهره برداری هماهنگ شوند. تصمیم گیری در مورد هر یک از این پارامترها مستقیماً بر عمر خستگی، سطح نویز و هزینه ساخت تأثیر می گذارد.
مدول دنده، تعداد دندانه و زاویه فشار استاندارد
مدول (Module) معرف اندازه دندانه ها است و برای چرخ دنده های خورشیدی بزرگ معمولاً در بازه ۶ تا ۲۵ میلی متر انتخاب می شود. انتخاب مدول بزرگ تر، استحکام خمشی ریشه دندانه را افزایش می دهد اما اصطکاک و وزن را نیز بالا می برد. تعداد دندانه های چرخ دنده خورشیدی (Ns) باید به گونه ای انتخاب شود که نسبت به تعداد دندانه های حلقه (Nr) و سیاره ها (Np)، شرط مونتاژپذیری مجموعه سیاره ای (Planetary phasing) را ارضا کند. به طور معمول، برای جلوگیری از تداخل (Undercutting)، تعداد دندانه های چرخ دنده خورشیدی کمتر از ۱۸ در نظر گرفته نمی شود، مگر آنکه از پروفیل جابجایی (Profile Shift) استفاده گردد.
زاویه فشار استاندارد در این صنعت، ۲۰ درجه است، هرچند در کاربردهای بسیار سنگین و با ضربه بالا، زاویه ۲۵ درجه نیز برای استحکام بیشتر ریشه به کار می رود. زاویه فشار ۲۰ درجه تعادل خوبی میان استحکام دنده و نرمی کارکرد فراهم کرده و با گسترۀ وسیعی از ابزارهای هابینگ سازگار است. زاویه هلیکس (Helix Angle) نیز در طراحی دنده های خورشیدی بزرگ نقشی حیاتی دارد؛ دنده های مورب (Helical) با زاویه ۱۵ تا ۳۰ درجه برای کاهش صدا و توزیع تدریجی بار در طول دندانه ترجیح داده می شوند.
نسبت تبدیل دور در گیربکس های صنعتی سنگین
چرخ دنده خورشیدی بزرگ بخشی از یک قطار سیاره ای است که می تواند نسبت تبدیل (Gear Ratio) چشمگیری را در یک مرحله ارائه دهد. با ثابت نگه داشتن چرخ دنده حلقه ای و اعمال ورودی از سمت خورشید، نسبت تبدیل از رابطه $i = 1 + \frac{Nr}{Ns}$ محاسبه می شود. برای نمونه، اگر حلقه ۱۰۰ دندانه و خورشید ۲۰ دندانه داشته باشد، نسبت ۱:۶ حاصل می شود. همین قابلیت دستیابی به نسبت های بالا در یک مرحله، دلیل اصلی به کارگیری گیربکس های سیاره ای در صنایع سنگین است.
در کاربردهایی مانند گیربکس توربین بادی، سرعت ورودی از روتور حدود ۱۰ تا ۲۰ دور در دقیقه است که باید توسط یک مرحله سیاره ای بزرگ (با چرخ دنده خورشیدی به عنوان ورودی) به حدود ۱۰۰۰ تا ۱۵۰۰ دور در دقیقه برای ژنراتور افزایش یابد. در اینجا، چرخ دنده خورشیدی بزرگ باید به گونه ای طراحی شود که هم گشتاور عظیم ناشی از باد و هم نیروهای محوری و شعاعی ناشی از دنده های مورب را تحمل کند. طراحی نامناسب این قطعه می تواند راندمان کل نیروگاه را به شدت کاهش دهد.
تحمل گشتاور و ظرفیت بارگذاری دینامیک
ظرفیت بارگذاری یک چرخ دنده خورشیدی بزرگ بر اساس دو معیار اصلی سنجیده می شود: استحکام خمشی ریشه دنده و دوام سطحی (پیتینگ) . محاسبات دقیق مطابق با استاندارد ISO 6336 (برای خمش و تماس) یا AGMA 2001-D04 انجام می گیرد. گشتاور اسمی که چرخ دنده می تواند منتقل کند، به عواملی چون مدول، عرض دندانه (Face Width)، سختی سطح و ضریب ایمنی وابسته است. برای یک چرخ دنده خورشیدی با مدول ۱۲، عرض ۲۰۰ میلی متر و سختی سطح ۶۰ HRC، تحمل گشتاور می تواند به راحتی از ۵۰,۰۰۰ نیوتن متر فراتر رود.
بارگذاری دینامیکی نیز متأثر از دقت چرخ دنده و خطاهای انتقال (Transmission Error) است. در سرعت های بالا، حتی انحراف میکرونی سطح دندانه باعث ایجاد نیروهای ضربه ای می شود. استفاده از سنگ زنی دنده (Gear Grinding) بعد از عملیات حرارتی، خطای پروفیل و گام را به حداقل می رساند و ظرفیت انتقال بار دینامیکی را به طور محسوسی افزایش می دهد. همچنین، انتخاب بلبرینگ های مناسب برای تکیه گاه شفت خورشید (اغلب بلبرینگ های استوانه ای با ظرفیت بالا) برای جلوگیری از خیز شفت و درگیری ناقص دنده ها الزامی است.
جنس و عملیات حرارتی مناسب برای چرخ دنده خورشیدی بزرگ
عملکرد مکانیکی چرخ دنده خورشیدی بزرگ بیش از هر چیز به انتخاب جنس و سیکل عملیات حرارتی وابسته است. تقاضا برای مقاومت سایشی بالا در سطح و چقرمگی کافی در مغز، استفاده از فولادهای آلیاژی و فرآیندهای سخت کاری دقیق را ضروری می کند.
فولادهای آلیاژی پرکاربرد (AISI 4140, 4340, 8620)
برای چرخ دنده های خورشیدی با مدول بالا که نیاز به سختی عمقی دارند، فولاد AISI 8620 یک انتخاب استاندارد است. این فولاد کم آلیاژ به دلیل قابلیت کربن دهی عالی، مغز نرم و چقرمه و سطحی با سختی ۶۰-۶۲ HRC ایجاد می کند که برای مقاومت در برابر تنش های تماسی ایده آل است. در کاربردهایی که تنش های ضربه ای شدیدتر است یا قطر شفت (خورشید) بزرگ بوده و نیاز به مغز مقاوم تری وجود دارد، AISI 4340 به کار می رود. این فولاد آلیاژی نیکل-کروم-مولیبدن، پس از کوئنچ و تمپر (Q&T) می تواند استحکام کششی بیش از ۱۰۰۰ مگاپاسکال داشته باشد.
فولاد AISI 4140 نیز در برخی موارد برای ساخت دنده های بزرگ با سخت کاری القایی به کار می رود. اگرچه عمق سختی در روش القایی کمتر از کربن دهی است، اما انتخاب AISI 4140 به دلیل ماشین کاری بهتر و هزینه پایین تر در حالت آنیل، منطقی است. در نهایت، انتخاب دقیق گرید فولاد بر اساس تحلیل المان محدود (FEM) و پیش بینی الگوی تنش ها صورت می پذیرد تا از شکست خستگی در ریشه دندانه جلوگیری شود.
فرآیندهای سخت کاری (کربن دهی، نیتروژن دهی و القایی)
کربن دهی (Carburizing) متداول ترین فرآیند برای چرخ دنده های خورشیدی بزرگ است. در این روش، قطعه در اتمسفر غنی از کربن در دمای حدود ۹۳۰ درجه سلسیوس حرارت داده می شود تا کربن به لایه سطحی نفوذ کند. سپس کوئنچ سریع، ساختار مارتنزیتی با سختی بالا ایجاد می کند. عمق مؤثر کربن دهی بسته به مدول دنده می تواند از ۱.۵ تا بیش از ۴ میلی متر باشد تا از نفوذ تنش های تماسی هرتزی به زیر لایه سخت جلوگیری کند.
نیتروژن دهی (Nitriding) گزینه ای برای قطعاتی است که تغییر شکل در حین سخت کاری باید حداقل باشد. این فرآیند در دمای پایین تر (حدود ۵۰۰-۵۳۰ درجه سلسیوس) انجام شده و تنش های پسماند کمتری ایجاد می کند. نیتروژن دهی برای چرخ دنده های خورشیدی بسیار بزرگ که سنگ زنی پس از کربن دهی آن ها دشوار است، ارزشمند است، هرچند عمق لایه سخت آن معمولاً از ۰.۷ میلی متر تجاوز نمی کند. سخت کاری القایی نیز روشی سریع و مناسب برای موضع دندانه هاست، اما نیازمند کنترل دقیق فرکانس و کویل برای جلوگیری از تاب برداری است.
الزامات سختی سطح و مغز دنده برای مقاومت به سایش و خستگی
برای یک چرخ دنده خورشیدی بزرگ که عمر مفید آن باید بیش از ۲۰ سال در شرایط سخت صنعتی باشد، پروفیل سختی ترکیبی حیاتی است. سطح دندانه ها باید دارای سختی بین ۵۸ تا ۶۲ HRC (در فرآیند کربن دهی) باشد تا مقاومت کافی در برابر پیتینگ (Pitting) – نوعی شکست خستگی سطحی – داشته باشد. همزمان، سختی مغز (Core Hardness) باید در محدوده ۳۰-۴۰ HRC حفظ شود تا چقرمگی لازم برای جذب ضربات ناگهانی و جلوگیری از رشد ترک در ریشه دندانه فراهم شود.
عدم تعادل در این پروفیل، دو نوع شکست را به دنبال دارد: اگر سختی سطح کم باشد، پیتینگ و ساییدگی سریع رخ می دهد. اگر مغز دنده ترد باشد (سختی بیش از حد)، ترک ها از ناحیه زیرین لایه سخت شروع شده و منجر به شکست دندانه (Tooth Breakage) می شوند. آزمایش های میکروسختی (Micro-hardness) در راستای ضخامت دندانه، بخشی از الزامات استاندارد ISO 6336-5 برای اعتبارسنجی کیفیت عملیات حرارتی در قطعات حساس است.
روش های ساخت و ماشین کاری چرخ دنده خورشیدی بزرگ
تولید چرخ دنده ای با دقت میکرومتری و قطر بیش از یک متر، نیازمند ماشین آلات غول پیکر و فرآیندهای کنترل کیفیت سخت گیرانه است. از تراشکاری اولیه تا پرداخت نهایی، هر مرحله تأثیر مستقیمی بر صدای گیربکس و طول عمر قطعه می گذارد.
هابینگ (hobbing) و شیپینگ (shaping) برای دنده های بزرگ
هابینگ (Gear Hobbing) اقتصادی ترین روش برای تراش دندانه های چرخ دنده خورشیدی بیرونی است. در این فرآیند، تیغه ای مارپیچ (هاب) با چرخش هماهنگ با قطعه کار، به تدریج فضاهای دندانه را می تراشد. برای دنده های با مدول بالای ۱۰، از ماشین های هابینگ سنگین با قابلیت پذیرش قطرهای بالای ۲ متر استفاده می شود. مزیت هابینگ، سرعت تولید بالای آن است، اما درگیر شدن همزمان هاب در چندین دندانه، دقت ذاتی آن را محدود به کلاس DIN ۸–۱۰ می کند، مگر آنکه پس از عملیات حرارتی سنگ زنی شود.
شیپینگ (Gear Shaping) جایگزینی حیاتی برای مواقعی است که چرخ دنده خورشیدی دارای پروفیل دندانه در مجاورت یک پله یا فلنچ بزرگ باشد و هاب نتواند از کنار دندانه خارج شود. در شیپینگ، یک کاتر دندانه دار با حرکت رفت وبرگشتی، پروفیل دندانه را می تراشد. این روش برای تولید دندانه های داخلی (مانند اسپلاین مرکزی درون چرخ دنده خورشیدی) نیز بی رقیب است. با وجود سرعت پایین تر، دقت شیپینگ به دلیل امکان تصحیح پروفیل در طول فرآیند، برای پیش ساخت قطعاتی که بعداً سنگ زنی می شوند، بسیار مناسب است.
سنگ زنی دنده (gear grinding) برای دقت بالا و نویز کم
پس از کربن دهی و کوئنچ، قطعه دچار تغییر شکل های حرارتی اجتناب ناپذیری می شود. برای رسیدن به دقت مورد نیاز در چرخ دنده های خورشیدی بزرگ (کلاس DIN ۵ یا بالاتر طبق AGMA) سنگ زنی دنده (Gear Grinding) انجام می شود. در این فرآیند، یک سنگ سنباده فرم دار (Profile Grinding) یا یک سنگ حلزونی (Generating Grinding) لایه نازکی از سطح سخت شده را برداشته و خطای پروفیل، گام و هلیکس را تصحیح می کند.
دقت حاصل از سنگ زنی تنها برای کاهش نویز آکوستیکی اهمیت ندارد، بلکه مستقیماً ظرفیت بار را افزایش می دهد. سطح صیقلی تر (با زبری Ra کمتر از ۰.۴ میکرومتر) ضریب اصطکاک را پایین آورده و احتمال پیدایش ترک های ریز خستگی سطحی را کاهش می دهد. در توربین های بادی فراساحلی، جایی که دسترسی برای تعمیر بسیار پرهزینه است، سنگ زنی پروفیل کامل دندانه های خورشید یک الزام غیرقابل مذاکره به حساب می آید.
بازرسی ابعادی و تست کیفیت (Gear Measurement, NDT)
بازرسی نهایی یک چرخ دنده خورشیدی بزرگ، ترکیبی از اندازه گیری ابعادی و تست های غیرمخرب (NDT) است. دستگاه های اندازه گیری دنده (Gear Measuring Machine) با پروب های فوق دقیق، پروفیل، خط هلیکس و انحراف گام را بر اساس استاندارد ISO 1328 اندازه گیری می کنند. هرگونه خطای باقیمانده با نمودارهای سه بعدی تحلیل و با تلرانس های طراحی مقایسه می شود.
علاوه بر دقت هندسی، اطمینان از سلامت داخلی قطعه ضروری است. تست اولتراسونیک (Ultrasonic Testing) برای شناسایی ناخالصی ها یا ترک های داخلی ناشی از آهنگری اولیه به کار می رود. بازرسی ذرات مغناطیسی (Magnetic Particle Inspection) نیز سطح دندانه ها را برای کشف ترک های مویی سطحی ناشی از سنگ زنی مخرب (Grinding Burn) بررسی می کند. این توالی دقیق تست ها، تضمین می کند که قطعه ای با این حساسیت و هزینه، آماده کار در شرایط فوق العاده دشوار صنعتی است.
کاربردهای رایج چرخ دنده خورشیدی بزرگ در صنایع
چرخ دنده خورشیدی بزرگ در هر صنعتی که نیاز به ترکیب گشتاور عظیم با فشردگی و قابلیت اطمینان بالا باشد، ظاهر می شود. طراحی خاص آن، امکان کوچک سازی گیربکس ها را بدون کاهش توان فراهم می کند.
گیربکس توربین های بادی و نیروگاه ها
در صنعت انرژی بادی، چرخ دنده خورشیدی بزرگ اغلب به عنوان بخشی از مرحله اول یا دوم گیربکس افزایش دهنده سرعت (Gearbox) عمل می کند. روتور عظیم توربین با سرعت کم (۱۰-۲۰ rpm) و گشتاور باورنکردنی می چرخد. این گشتاور از طریق حامل سیاره ای وارد می شود و چرخ دنده خورشیدی را با سرعت بسیار بالاتری به چرخش در می آورد تا سرعت مناسب برای ژنراتور تأمین شود. چرخ دنده خورشیدی بزرگ در این کاربرد باید گشتاور های متغیر ناشی از تندبادها را تحمل کرده و برای عمر طراحی ۲۵ ساله مناسب باشد. برندهایی مانند Sumitomo Drive Technologies و Bonfiglioli در حوزه طراحی این نوع گیربکس های سنگین تخصص دارند.
نیروگاه های حرارتی نیز از آرایش های سیاره ای بزرگ در آسیاب های ذغال سنگ و پمپ های تغذیه دیگ بخار استفاده می کنند. در این محیط ها که دما و آلودگی بالاست، انتخاب مواد مقاوم به سایش و سیستم های آب بندی پیشرفته برای محافظت از دندانه های خورشید در برابر ذرات ساینده، حیاتی است.
گیربکس ماشین آلات معدنی و سیمان
در معادن و کارخانه های سیمان، گیربکس های سیاره ای که مجهز به چرخ دنده خورشیدی بزرگ هستند، نیروی محرکه آسیاب های گلوله ای (Ball Mills) و سنگ شکن های غول پیکر را تأمین می کنند. این آسیاب ها با گشتاور راه انداز بسیار بالا نیازمند گیربکسی هستند که بتواند ضربات لحظه ای ناشی از خردایش سنگ های سخت را بدون شکست تحمل کند. Dana Incorporated (از طریق زیرمجموعه Brevini) یکی از تأمین کنندگان شناخته شده چنین گیربکس های فوق سنگین است.
در این کاربردها، چرخ دنده خورشیدی معمولاً به صورت یکپارچه با شفت (Shaft Sun Gear) طراحی می شود تا از تمرکز تنش در محل خار یا اسپلاین جلوگیری شود. همچنین، مسیر روان کاری تحت فشار به دندانه ها پاشیده می شود تا حرارت اصطکاکی را دفع کند. قطعه باید توانایی تحمل گشتاور های بالای ۵۰۰,۰۰۰ نیوتن متر را داشته باشد، که استفاده از فولادهای با سختی عمقی و مغز چقرمه را الزامی می کند.
بالابرها، جرثقیل های سنگین و سیستم های محرک کشتی
بالابرهای ساختمانی و جرثقیل های سکویی (Offshore Cranes) برای ایمنی مطلق به عملکرد بی نقص وینچ های سیاره ای وابسته هستند. چرخ دنده خورشیدی بزرگ در این سیستم ها به عنوان جزء ورودی محرکه هیدرولیک یا الکتریکی عمل کرده و گشتاور را با نسبت بالا کاهش می دهد تا بارهای چندین تنی با کنترل دقیق جابه جا شوند. ترمزهای خودکار درون گیربکس نیز مستقیماً با شفت خورشید یا حامل درگیر هستند، پس صحت و استحکام این چرخ دنده مستقیماً با جان کارگران ارتباط دارد.
در صنایع دریایی، از جمله سیستم های محرکه کشتی های یدک ش و شناورهای خدماتی، از گیربکس های سیاره ای برای ترکیب توان چند موتور دیزل یا برای سِروو پروانه های متغیر (CPP) استفاده می شود. چرخ دنده خورشیدی بزرگ در این فضا باید علاوه بر گشتاور، در برابر خوردگی ناشی از رطوبت نمکی دریا نیز مقاوم باشد. پوشش های محافظ و روان کارهای دریایی مخصوص، عمر قطعه را در این شرایط خورنده تضمین می کنند.
مزایا و معایب استفاده از چرخ دنده خورشیدی بزرگ
انتخاب این قطعه برای یک سامانه انتقال قدرت، علی رغم هزینه اولیه بالا، اغلب به دلیل مزایای فنی چشمگیر توجیه می شود. با این حال، شناخت محدودیت های آن برای طراحی صحیح ضروری است.
مزایا: تراکم توان بالا، دقت تقسیم بار، طول عمر
برجسته ترین مزیت چرخ دنده خورشیدی بزرگ، تراکم توان (Power Density) بی نظیر آن است. به دلیل تقسیم گشتاور میان سه تا شش چرخ دنده سیاره، بار وارده بر هر دندانه به شدت کاهش می یابد. این ویژگی امکان ساخت گیربکس هایی را فراهم می کند که تا ۴۰٪ کوچک تر و سبک تر از همتایان هلیکال با شفت موازی (Parallel Shaft) هستند. در صنعت هوافضا و دریایی، این کاهش وزن و فضا یک مزیت رقابتی بزرگ است.
مزیت دیگر، تقسیم دقیق بار میان سیاره ها است، مشروط بر آنکه تلرانس ها به خوبی رعایت شوند. این امر سبب افزایش طول عمر و کاهش لرزش می شود. طراحی هم محور (Coaxial) نیز باعث می شود گشتاور بدون اعمال نیروی شعاعی خالص به شفت ها منتقل گردد. همچنین، انعطاف پذیری در طراحی نسبت های تبدیل متنوع با ثابت نگه داشتن یک عضو (مثلاً حلقه) یک مزیت عملکردی محسوب می شود. در کاربردهای توربین بادی، این آرایش امکان جداسازی بارهای خمشی روتور از المان های دنده را فراهم کرده و قابلیت اطمینان را افزایش می دهد.
معایب: هزینه ساخت بالا، حساسیت به تلرانس، تعمیر پیچیده
عیب اصلی، هزینه ساخت بسیار بالا است. دقت ماشین کاری مورد نیاز برای دندانه های بزرگ با کلاس AGMA 12، مستلزم سنگ زنی پس از کربن دهی است که فرآیندی زمان بر و پرهزینه می باشد. همچنین، مواد اولیه فولادهای آلیاژی با کیفیت هوافضا یا انرژی بادی (با حداقل ناخالصی) بسیار گران تر از فولادهای ساختمانی هستند. اگر یکی از چرخ دنده ها دچار آسیب شود، هزینه تعویض آن می تواند به اندازه یک خودروی لوکس باشد.
حساسیت به تلرانس نیز یک محدودیت جدی است. اگر یک حامل سیاره ای به درستی ماشین کاری نشده باشد یا بلبرینگ های سیاره ها لقی داشته باشند، دندانه های خورشید بار نامتقارنی را تحمل کرده و به سرعت تخریب می شوند. تعمیرات نیز پیچیده است؛ دسترسی به چرخ دنده خورشیدی در بسیاری از طراحی ها مستلزم باز کردن کامل گیربکس است. برخلاف گیربکس های ساده که می توان یک چرخ دنده معیوب را به راحتی تعویض کرد، در سیستم سیاره ای، آسیب به خورشید ممکن است به سیاره ها و حلقه نیز آسیب زده و کل مجموعه نیاز به تعویض داشته باشد.
نکات انتخاب و سفارش چرخ دنده خورشیدی بزرگ از تولیدکننده
خرید یک چرخ دنده خورشیدی بزرگ صرفاً سفارش یک شماره فنی نیست، بلکه یک همکاری مهندسی میان خریدار و سازنده است. ارائه اطلاعات ناقص می تواند منجر به دریافت قطعه ای شود که با شکست زودهنگام مواجه گردد.
پارامترهای مورد نیاز برای استعلام قیمت (بوم، مدول، جنس، تعداد)
برای دریافت یک پیش فاکتور دقیق، باید یک برگه مشخصات (Data Sheet) کامل تهیه کنید. مهم ترین پارامترها عبارتند از: مدول (Module) و تعداد دندانه ها (برای تعیین قطر و نسبت)، عرض دندانه (Face Width)، جنس فولاد مورد نظر (AISI 8620 یا مشابه)، عملیات حرارتی (کربن دهی با چه عمق مؤثری)، و دقت (کلاس DIN یا AGMA). اگر چرخ دنده برای جایگزینی قطعه ای فرسوده سفارش داده می شود، ارسال نمونه معیوب یا نقشه های مهندسی با تلرانس ها ضروری است.
همچنین باید نوع اتصال را مشخص کنید. آیا شفت به صورت یکپارچه (Integral) خواهد بود یا از اسپلاین داخلی (Internal Spline) برای اتصال استفاده می شود؟ مشخصات اسپلاین (مانند استاندارد DIN 5480) باید قید شود. نهایتاً، گشتاور ورودی اسمی و حداکثر، سرعت دورانی، شرایط محیطی (دما، آلودگی) و طول عمر مورد انتظار (مثلاً ۲۰,۰۰۰ ساعت) را ذکر کنید. این اطلاعات به سازنده امکان می دهد ضریب ایمنی (Safety Factor) مناسب را در نظر بگیرد.
تفاوت دنده های استاندارد با نمونه های سفارشی
برخی تأمین کنندگان بین المللی، چرخ دنده های خورشیدی در اندازه های مدولار و نسبت های مشخص را به صورت استاندارد عرضه می کنند. این قطعات معمولاً برای نمونه سازی اولیه (Prototyping) یا تعمیرات اورژانسی مناسب هستند، چراکه زمان تحویل کوتاه تری دارند. اما این دنده های استاندارد ممکن است دقیقاً برای بارگذاری خاص پروژه بهینه سازی نشده باشند.
در پروژه های حساس مانند توربین بادی یا گیربکس نظامی، سفارشی سازی (Customization) غیرقابل اجتناب است. در این حالت، مهندسان سازنده با استفاده از نرم افزارهایی مانند KISSsoft یا Romax، تحلیل المان محدود دقیقی روی پروفیل دنده، تاج دار کردن (Crowning) و اصلاحات میکروهندسی انجام می دهند تا توزیع بار در طول دندانه بهینه شود. یک چرخ دنده خورشیدی سفارشی، دقیقاً برای همان گشتاور و عمر طراحی شده و بازدهی و بی صدایی برتر را تضمین می کند.
گارانتی و استانداردهای بین المللی (AGMA, ISO)
هنگام انتخاب سازنده، حتماً بپرسید که طراحی و ساخت بر اساس کدام استاندارد بین المللی انجام می شود. AGMA (انجمن تولیدکنندگان چرخ دنده آمریکا) و ISO (سازمان بین المللی استانداردسازی) دو مرجع اصلی هستند. استاندارد AGMA 2001 (متد C) یا ISO 6336، روش های محاسبه استحکام دنده را تعیین می کنند. یک سازنده معتبر باید گزارش محاسباتی شامل ضرایب ایمنی در برابر خستگی خمشی و تماسی را ارائه دهد.
شرایط گارانتی نیز از اهمیت بالایی برخوردار است. معمولاً برای این قطعات، گارانتی محدود به دوره مشخص (مثلاً ۱۲ ماه پس از راه اندازی یا ۱۸ ماه از تاریخ ارسال) ارائه می شود، مشروط بر آنکه روان کاری و بهره برداری مطابق دستورالعمل باشد. هرگونه خرابی ناشی از عیب ماده اولیه یا ساخت (مانند ترک های عملیات حرارتی) را پوشش می دهد. توجه داشته باشید که نصب ناصحیح (مثلاً عدم هم راستایی شفت ها) می تواند گارانتی را باطل کند.
نگهداری و عیب یابی چرخ دنده خورشیدی بزرگ
بهره برداری طولانی مدت از یک چرخ دنده خورشیدی بزرگ، منوط به برنامه منظم نگهداری و تشخیص زودهنگام علائم خرابی است. از آنجایی که این قطعه عمیقاً درون گیربکس قرار دارد، پایش وضعیت (Condition Monitoring) اغلب غیرمستقیم انجام می شود.
برنامه روان کاری و روغن های مناسب برای دنده های سنگین
روان کاری نه تنها اصطکاک را کاهش می دهد، بلکه نقش حیاتی در خنک کاری و دفع ذرات ریز سایش از سطح دندانه ها دارد. برای چرخ دنده های خورشیدی بزرگ تحت بار سنگین، معمولاً از روغن های دنده صنعتی با گرانروی بالا (ISO VG 320 یا ۴۶۰) استفاده می شود که حاوی مواد افزودنی فشارپذیر (EP – Extreme Pressure) هستند. این افزودنی ها در شرایط بارگذاری شدید، یک لایه محافظ شیمیایی روی سطح دنده تشکیل می دهند که از جوش های سرد (Scuffing) جلوگیری می کند.
برنامه روان کاری باید شامل تعویض دوره ای روغن و تعویض فیلترها بر اساس ساعت کارکرد باشد. در محیط های پُرگردوغبار مانند معادن، فیلتراسیون با دقت بالا (Beta Ratio مناسب) برای جلوگیری از ورود ذرات سیلیس ضروری است. آنالیز منظم روغن (Oil Analysis) طیف نگاری عنصری، می تواند افزایش غیرعادی آهن یا ذرات آلیاژی را تشخیص دهد که نشانه ای از سایش غیرعادی چرخ دنده خورشیدی و سیاره هاست.
نشانه های خرابی (سایش، پیتینگ، شکست دندانه)
خرابی چرخ دنده خورشیدی تمایل دارد از سطح شروع شود. اولین نشانه اغلب افزایش صدا و لرزش در فرکانس های درگیری دندانه (Gear Mesh Frequency) است. پیتینگ (سوراخ های ریز روی سطح دنده) در مراحل اولیه ممکن است فقط ظاهری باشد، اما پیتینگ مخرب (Destructive Pitting) با عمق بیش از ۰.۵ میلی متر به سرعت گسترش یافته و منجر به کاهش ضخامت مؤثر دندانه می شود.
شکست خمشی دندانه تهدید نهایی است. این عارضه معمولاً از ترک های ریز در ریشه دنده (ناشی از تمرکز تنش) آغاز می شود و در صورت ادامه بهره برداری، کل دندانه از ریشه کَنده می شود. صدای تق تق ناگهانی، افزایش ناگهانی دمای روغن و وجود تراشه های بزرگ فلزی در فیلتر، علائم هشداردهنده این فاجعه هستند. در صورت مشاهده هر یک، واحد باید فوراً متوقف شود تا از آسیب به دیگر اجزای گران قیمت گیربکس جلوگیری گردد.
روش های بازرسی دوره ای و تعمیر یا تعویض دنده
بازرسی دوره ای برنامه ریزی شده حتی در دوران کارکرد بی نقص نیز باید انجام شود. استفاده از آندوسکوپ (Endoscope) از طریق دریچه های بازدید، امکان مشاهده بصری سطح دندانه های خورشید و سیاره را بدون باز کردن کامل فراهم می کند. ثبت تصاویر و مقایسه آن ها در طول زمان، روند رشد پیتینگ را آشکار می کند. روش های پیشرفته تر پایش شامل نصب سنسورهای شتاب سنج دائمی است که با تحلیل ارتعاشات، الگوهای درگیری ناهنجار را فوراً گزارش می دهند.
در مورد تعمیر، باید واقع بین بود. یک چرخ دنده خورشیدی بزرگ که دچار شکست دندانه یا پیتینگ عمیق شده، عملاً غیرقابل تعمیر است و باید تعویض شود. تلاش برای جوشکاری و بازسازی دندانه های کربن دهی شده به ندرت موفق است، زیرا تنش های پسماند جوش، خواص خستگی را به شدت کاهش می دهد. در نتیجه، راهبرد پیشنهادی، تعویض کل مجموعه دنده های درگیر (خورشید و سیاره ها) برای حفظ تعادل بار است. نگهداری یک قطعه یدکی استراتژیک با مشخصات تأییدشده در انبار، بهترین بیمه در برابر توقفات طولانی و زیان بار صنعتی است.
سوالات متداول (FAQ)
چگونه قطر و ضخامت چرخ دنده خورشیدی بزرگ را محاسبه کنم؟
قطر دایره گام (Pitch Diameter) یک چرخ دنده خورشیدی با رابطه ساده $d = m \times N$ محاسبه می شود که در آن $m$ مدول دنده و $N$ تعداد دندانه ها است. برای نمونه، اگر مدول ۱۲ میلی متر و تعداد دندانه ۲۱ باشد، قطر گام برابر با ۲۵۲ میلی متر خواهد بود. قطر دایره خارجی (Addendum) نیز با اضافه کردن دو برابر مدول به این مقدار به دست می آید. ضخامت (عرض دندانه) بر اساس گشتاور ورودی و تنش های تماسی مجاز تعیین می شود و معمولاً توسط نرم افزارهای تخصصی مانند KISSsoft محاسبه می گردد.
تفاوت چرخ دنده خورشیدی و خورشیدی مرکب چیست؟
در یک قطار سیاره ای ساده، یک چرخ دنده خورشیدی مستقیماً با سیاره ها درگیر می شود. اما در قطار سیاره ای مرکب (Compound Planetary)، ممکن است دو یا چند مجموعه خورشیدی و سیاره ای به صورت سری یا موازی وجود داشته باشند. برخی طرح ها دارای «سیاره های پله ای» (Stepped Planets) هستند که یک سیاره بزرگ تر با خورشید و یک سیاره کوچک تر (هم محور با آن) با یک حلقه دیگر درگیر می شود. در این چیدمان ها، «خورشید» اصلی همچنان یک چرخ دنده خورشیدی است، اما نسبت تبدیل ها بسیار بزرگ تر (مثلاً ۱:۵۰ در یک مرحله) و ساختار پیچیده تر می شود.
بهترین تولیدکننده چرخ دنده خورشیدی بزرگ در ایران و جهان کدام است؟
در سطح جهانی، شرکت های Bonfiglioli (ایتالیا)، Sumitomo Drive Technologies (ژاپن) و Dana Brevini (ایتالیا/آمریکا) به عنوان برندهای سطح اول در تولید گیربکس های سیاره ای سنگین و قطعات آن شناخته می شوند. در ایران نیز سازندگان توانمندی در حوزه ساخت چرخ دنده های معدنی و صنعتی فعالیت می کنند که با بهره گیری از ماشین آلات CNC و دانش فنی، قادر به تأمین چرخ دنده های خورشیدی بزرگ برای پروژه های داخلی هستند. توصیه می شود برای انتخاب سازنده، گواهی نامه های استاندارد ایزو ۹۰۰۱ و مستندات طراحی بر اساس AGMA را از ایشان درخواست کنید.
مطالب مرتبط جهت مطالعه:
دیدگاهتان را بنویسید